 English
 Français
 Deutsch
 Español
 Italiano
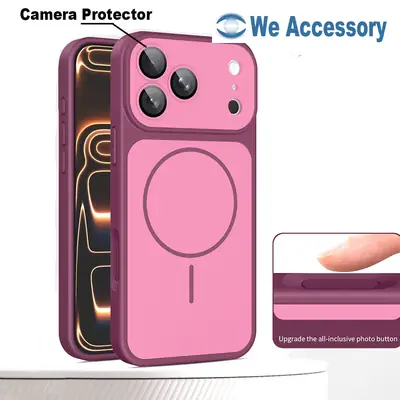
Coque iPhone 18 Pro Max à toucher peau compatible MagSafe finition mate avec protection d'appareil photo intégrée
Recomendar productos
-
-
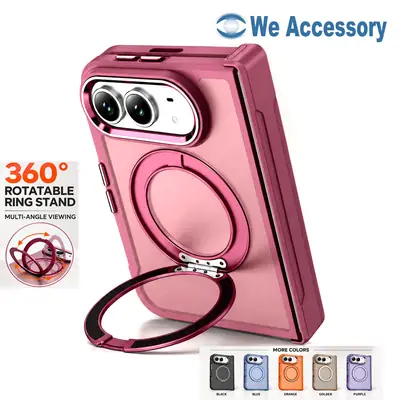 Coque iPhone Duo avec support à anneau rotatif 360° N52 2300 Gauss coque-support magnétique puissante
-
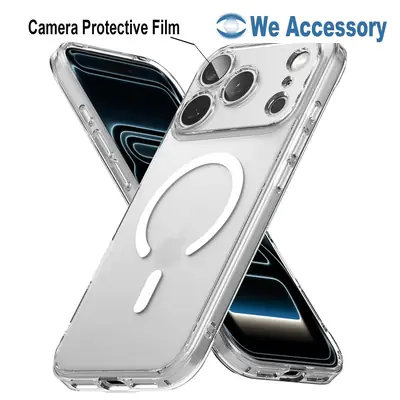 Coque transparente magnétique iPhone 18 Pro avec protection d'appareil photo intégrée
-
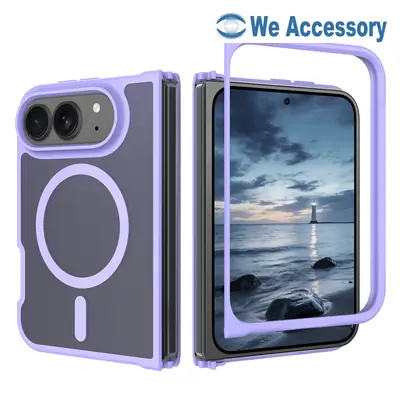 Coque pliable mate magnétique iPhone Duo toucher peau aimant puissant N52 coque 2 en 1
-
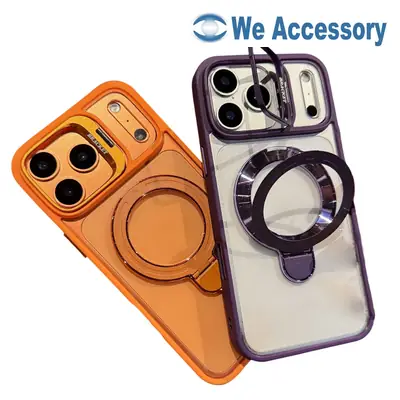 Accessoires iPhone 18 coque magnétique 3 en 1 iPhone 18 Pro avec support d'appareil photo et anneau
-
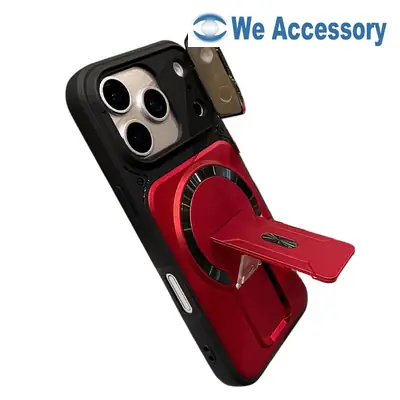 Coque avec support MagSafe iPhone 18 Pro avec protection en verre de l'appareil photo et support pliable
-
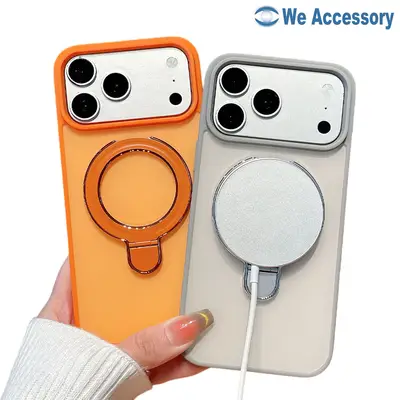 Nouvelle tendance coque iPhone 18 Pro effet mat et toucher peau avec anneau et support de téléphone MagSafe
-
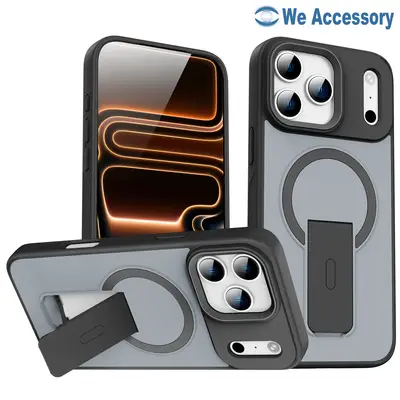 Accessoires téléphone coque iPhone 18 Pro avec support magnétique pliable et support de téléphone
-
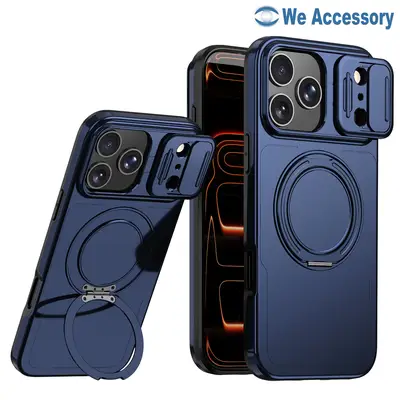 Accessoires iPhone 18 Coque iPhone 18 Pro avec anneau maintien Protection caméra Coque MagSafe
-
 Coque porte cartes iPhone 18 Pro Max Coque support MagSafe Fenêtre coulissante Protection caméra
-
 Nouveau design Coque iPhone 18 Pro Hybride TPU+PC Style Valise MagSafe Résistant
-
 Coque en cuir magnétique style business iPhone 18 Pro 2-en-1 coque iPhone luxueuse
-
 Nouvel accessoire iPhone 18 Pro coque transparente magnétique double couleur 2-en-1 anti-choc
-
 Fournisseur Accessoires iPhone 18 Coque iPhone 18 Pro en Gros Mate Magsafe Nouveau
-
 Coque iPhone 18 Pro en Gros Colorée Transparente Magsafe Nouvelle Coque iPhone 18 Pro
-
 Société Accessoires Mobiles Coque iPhone 18 Pro Magsafe avec Support Téléphone Nouveau
-
 Fabricant Coques Coque iPhone 18 Pro Max Blindage Protection Appareil Photo et Support
-
 Distributeur Coques iPhone Nouvelle Coque Pliable iPhone Fold TPU+PC 2en1 Protection Complète
-
 En Gros Coque Jelly 2 en 1 Magsafe iPhone 17 Coque colorée silicone iPhone
-
 Fournisseur coques Apple iPhone Coques électrolytiques colorées iPhone 17 Pro
Pourquoi le verre trempe coute plus cher pour un vieux telephone que pour un neuf
October 15, 2026
Une responsable des achats chez un distributeur nordique — je l'appellerai Mette, parce qu'elle non plus ne tient pas à ce que ses concurrents lisent sa feuille de coûts — m'a envoyé le mois dernier un e-mail de deux lignes que je rumine depuis.
Question légitime. Impolie, mais légitime. Et la réponse honnête m'a demandé trois tentatives, parce que la version courte ressemble à une excuse : c'est la préparation, pas le verre. Tout le monde le dit. Personne n'y croit. Alors à la place d'une excuse, cet article, c'est l'arithmétique. Feuille par feuille, panier par panier, écran par écran. À la fin, vous saurez regarder n'importe quel devis par modèle venant de n'importe quel fournisseur de protection d'écran en verre trempé — le nôtre compris — et voir si le chiffre sort d'une machine ou d'une réunion commerciale.
Et voici ce qui m'a surpris quand j'ai vraiment posé les chiffres pour cet article : ce n'est pas le verre lui-même qui rend un modèle rare coûteux. Entre une pièce de 6.9 pouces, une pièce de 6.1 pouces et une pièce de 4.7 pouces, le coût de la matière varie d'environ sept centimes. Le devis, lui, varie de quarante. Ces quarante centimes vivent ailleurs, et une fois qu'on sait où, on peut les négocier à la baisse — ou mieux, les faire disparaître avant de passer commande.
On commence ici : où part vraiment l'argent d'une protection d'écran
Prenez une protection simple, transparente, 9H, pour un téléphone de 6.1 pouces, commandée à 500 pièces par modèle, en verre à haute teneur en alumine, trempe chimique de 2 heures, colle AB 180AB. Voici la structure de coûts sur laquelle nous tournons, en dollars américains par pièce :
| Ligne de coût | Par pièce | Part |
|---|---|---|
| Verre brut | $0.18 | 18% |
| Découpe CNC + meulage des bords | $0.08 | 8% |
| Trempe chimique | $0.10 | 10% |
| Revêtement oléophobe | $0.06 | 6% |
| Colle AB (180AB) | $0.12 | 12% |
| Emballage + accessoires | $0.12 | 12% |
| Main-d'œuvre + frais généraux | $0.15 | 15% |
| QC + tests | $0.05 | 5% |
| Marge fournisseur | $0.14 | 14% |
| Total | $1.00 | 100% |
Deux choses valent la peine d'être notées avant même d'approcher une machine de découpe.
Premièrement, seules deux de ces neuf lignes bougent quand le téléphone change de taille : le verre brut, et la découpe (parce que la tête de coupe suit le contour, et un contour de 6.9 pouces est plus long qu'un contour de 4.7 pouces). La trempe, le revêtement, la colle, l'emballage, la main-d'œuvre, le QC et la marge sont des constantes par pièce. Un grand écran n'a pas besoin de plus de colle, d'un bain plus long ou d'une boîte plus chic.
Deuxièmement, à 500 pièces, un dollar. À 5,000 pièces, la même pièce descend plutôt vers quatre-vingt-cinq centimes, parce que le travail fixe se répartit sur dix fois le volume. À 200 pièces, elle grimpe au-delà d'un dollar trente. Rien dans le produit n'a changé. C'est la commande qui a changé.
Cet écart — entre « ce qu'est la pièce » et « ce qu'est la commande » — voilà le sujet de tout cet article.
La plaque de verre : votre prix commence par un rectangle de 1000 × 1500 mm
Le verre n'arrive pas en pièces de téléphone. Il arrive en plaques, et la plaque est la véritable unité de production, de la même façon qu'un journal imprimé n'est pas fait de paragraphes mais de feuilles de presse.
Pour l'arithmétique qui suit, j'utilise une plaque de 1000 × 1500 mm de verre à haute teneur en alumine de 0.33 mm, la dimension standard dans laquelle coupent la plupart des ateliers de protections à Shenzhen et Dongguan. Si votre fournisseur achète du 1200 × 1800 ou du 1250 × 1650, les chiffres bougent un peu. La forme du problème, non.
Maintenant, la pièce. Une protection pour un téléphone de 6.9 pouces mesure à peu près 158 × 74 mm. Une pièce de 6.1 pouces fait environ 143 × 68 mm. Un vieux modèle de 4.7 pouces fait à peu près 132 × 60 mm. Imbriquez-les comme le fait vraiment un atelier de découpe — 10 mm de marge de plaque de chaque côté, 4 mm entre les pièces pour laisser de la place au traçage et au meulage des bords — et comptez :
| Classe de modèle | Taille de la pièce | Pièces par plaque | Surface de plaque utilisée | Surface de plaque par pièce | Longueur du contour |
|---|---|---|---|---|---|
| Modèle phare 6.9 pouces | 158 × 74 mm | 114 | 88.9% | 13,158 mm² | 464 mm |
| Gamme courante 6.1 pouces | 143 × 68 mm | 120 | 77.8% | 12,500 mm² | 422 mm |
| Ancien modèle 4.7 pouces | 132 × 60 mm | 161 | 85.0% | 9,317 mm² | 384 mm |
Une plaque, trois tailles : le calepinage 6,1 pouces donne 120 pièces, le 6,9 pouces 114 – et le modèle le plus vendu n'est pas le mieux imbriqué.
Lisez ce tableau deux fois, parce que la troisième colonne punit l'hypothèse évidente.
La pièce de 4.7 pouces donne 161 pièces par plaque contre 114 pour le modèle phare. C'est le résultat intuitif : pièce plus petite, plus de pièces par plaque, moins de verre par unité — 9,317 mm² contre 13,158 mm², soit environ 29% de matière en moins. Au prix du verre que cela implique, à peu près $14.40 le mètre carré, une plaque complète coûte autour de $21.60, et l'ancien modèle en consomme réellement moins.
Maintenant le résultat que personne n'attend : la pièce de gamme courante 6.1 pouces est la moins bien imbriquée des trois. Elle laisse 77.8% de la plaque utilisée, contre 88.9% pour le modèle phare. Six colonnes sur vingt rangées avec un pas de 147 mm produisent quelque chose de laid au bord de la plaque — la bande restante est trop étroite pour une colonne de plus, alors elle part au râtelier des chutes. La pièce plus grande de 158 mm, six colonnes sur dix-neuf rangées, se referme justement au bord avec bien moins de pertes.
Donc « téléphone plus petit, verre moins cher » est vrai, et « le modèle populaire s'imbrique le plus mal » est vrai aussi, et ensemble ils expliquent quelque chose que les acheteurs trouvent exaspérant : c'est l'imbrication, pas la surface, qui décide du rendement. Deux modèles aux diagonales d'écran presque identiques peuvent reposer sur des économies de plaque totalement différentes parce que l'un est plus large de 1.5 mm et que le nombre de colonnes tombe de sept à six.
Le râtelier des chutes
Traversez l'atelier de découpe et vous le verrez — un râtelier contre le mur, des bandes et des plaques avec des numéros de modèle griffonnés au marqueur. Ce râtelier, c'est de l'argent déjà payé. Quelqu'un a acheté ces mètres carrés et ne les a pas transformés en produit.
On croirait que la solution est évidente : découper le modèle suivant dans les restes. Parfois, c'est possible. Mais une chute de protection n'est réutilisable que si trois conditions s'alignent — la même épaisseur (une bande de 0.33 mm ne peut pas devenir une pièce de 0.5 mm), le même lot de trempe, et une imbrication qui tient dans les dimensions réelles de la bande. Une bande au format iPhone fait en général 40 à 60 mm de large au bord, soit plus étroit que n'importe quelle protection moderne. Donc en pratique, une bonne partie de ce râtelier finit en rebut, et le rebut est intégré au prix de chaque commande qui l'a créé.
C'est pourquoi « ajoutez juste 50 pièces » n'est pas une demande gratuite. Cinquante pièces en plus sur une plaque déjà ouverte ne coûtent presque rien. Cinquante pièces en plus après que la plaque a été découpée, trempée, contrecollée et emballée, c'est un nouveau créneau de production — nouvelle imbrication, nouveau panier, nouveau passage de contrecollage — et ces préparations sont facturées à la quantité sur laquelle elles tournent.
Le bain de trempe : la trempe chimique tourne en lots, pas en pièces
Le verre ne devient pas « 9H » parce qu'on y imprime une étiquette. La pièce repose dans un bain de nitrate de potassium fondu à 380–450 °C, où les ions potassium échangent leur place avec les ions sodium plus petits de la couche de surface. Remplacer un petit ion par un plus gros coince la surface en compression. Cette peau comprimée est ce qui résiste à la rayure et maintient la pièce d'un seul tenant quand elle casse. Le procédé s'appelle échange ionique, et c'est un bain, ce qui veut dire qu'il a une charge, une durée et une température — et qu'on ne le lance pas pour une seule pièce.
La durée est un menu, et c'est l'étape la plus rabotée de toute cette industrie :
| Temps de bain | Ce que cela achète | Où on le voit d'habitude |
|---|---|---|
| 0.5 heure | Médiocre. Éclats sur les bords, casse violemment | Verre ultra-bon-marché à $0.20–0.40 en gros |
| 1 heure | Passable. La résistance des bords s'améliore, encore cassant | Entrée de gamme |
| 2 heures | Bon. 3–5 chutes depuis la hauteur de la taille | Le minimum que nous appellerions vendable |
| 4 heures | Excellent. Couche de compression la plus profonde | Gammes premium |
La différence de coût de fabrication entre une pièce de une demi-heure et une pièce de quatre heures est de $0.15–0.30. Sur une protection à $1.00. C'est toute la raison d'être de la palette bon marché, et c'est aussi pourquoi deux fournisseurs peuvent citer « 9H » à quarante centimes d'écart sans que l'un ou l'autre mente sur l'étiquette.
Maintenant le problème du lot. Les pièces entrent dans le bain dans des supports, et un support tient quelques centaines de pièces — réalistement, quelque part entre deux cents et quatre cents, selon la taille de la pièce et le râtelier. On ne démarre pas un bain pour quatre-vingt-dix pièces. Soit vous attendez que le support soit plein, soit vous tournez à vide et le gaz, le temps et la surveillance du bain se répartissent sur moins de pièces.
Aux chiffres sur lesquels nous tournons : la trempe est budgétée à $0.10 par pièce sur un chargement de support de 300 pièces. Commandez 200 pièces et le coût de trempe effectif par pièce tombe à $0.15 — une inflation de 50% sur cette ligne, sans rien de plus exotique qu'un panier à moitié vide.
Ensuite l'épaisseur. Une pièce de 0.33 mm et une pièce de 0.5 mm ont besoin de temps de bain différents pour atteindre une compression de surface comparable, et elles ne peuvent pas partager un support. Donc un catalogue qui zigzague entre les épaisseurs ne fait pas tourner une seule ligne de production ; il en fait tourner plusieurs, chacune avec sa propre charge minimale. Les acheteurs qui mélangent du 0.33 et du 0.5 en petites quantités sur la même commande achètent, sans le vouloir, deux petites commandes.
La plaque d'impression : les écrans, les programmes et les gabarits se préparent par modèle
Presque toute protection de couverture totale porte une bordure noire imprimée, parce que l'encre masque le bord adhésif et donne à la pièce l'air d'être finie en usine sur un écran arrondi. Cette bordure n'est pas imprimée par une imprimante qui connaît votre téléphone. Elle est imprimée par un écran de sérigraphie préparé pour un modèle. Un modèle, un écran.
Autour de cela, un modèle a besoin :
d'un programme de découpe pour son contour exact, y compris la découpe de la caméra et toute fente de haut-parleur ;
d'un gabarit d'alignement, si la pièce est livrée avec un cadre de pose — et pour les pièces de couverture totale fortement incurvées, c'est le cas ;
d'un écran de sérigraphie pour la bordure, plus le réglage de repérage pour l'aligner ;
d'un réglage de contrecollage sur la ligne de colle pour les dimensions de ce modèle.
Rien de tout cela n'est exotique, et rien de tout cela n'est cher une fois amorti. Tout se produit une fois par modèle et par série, ce qui veut dire que c'est facturé à la série, aussi petite soit-elle. Budgétez l'ensemble quelque part entre $80 et $200 selon le modèle et selon qu'un nouvel écran doit être brûlé ; disons $120 au milieu pour l'arithmétique :
| Quantité de commande pour un modèle | Préparation par pièce |
|---|---|
| 200 pcs | $0.600 |
| 300 pcs | $0.400 |
| 500 pcs | $0.240 |
| 1,000 pcs | $0.120 |
| 2,000 pcs | $0.060 |
| 5,000 pcs | $0.024 |
Voilà. La même protection physique, le même bain, la même colle — et cinquante-huit centimes d'écart par pièce entre une série de 200 pièces et une série de 5,000 pièces. Ce seul chiffre dépasse tout le coût matière du produit.
Ce qui nous ramène au modèle 4.7 pouces de Mette. Son devis n'était pas élevé parce que le téléphone est vieux, ni parce que quelqu'un la punissait. Il était élevé parce que ce modèle se trouvait en fin d'une série mensuelle avec 300 pièces dessus, et que 300 pièces portent le même écran de sérigraphie, le même programme de découpe et le même gabarit qu'une série phare de 5,000.
La ligne de colle : une seule qualité par série, et le 380AB est un autre animal
La dernière contrainte de lot se trouve au poste de contrecollage. La colle AB qui lie le verre à l'écran existe en qualités, et la qualité se choisit selon la courbure de l'écran cible :
| Qualité | Idéal pour | Risque de bords blancs |
|---|---|---|
| 110AB | Écrans parfaitement plats | Élevé |
| 120AB | La plupart des écrans plats | Modéré |
| 180AB | Écrans plats de classe iPhone — notre standard | Faible |
| 280AB | Écrans incurvés (classe Galaxy) | Très faible |
| 380AB | Protections incurvées de couverture totale | Aucun — mais la pose devient délicate |
Chacune de ces qualités correspond à un réglage de contrecollage différent : rouleau adhésif différent, pression et vitesse différentes, contrôle de polymérisation différent. Changer de qualité en cours de série oblige à arrêter la ligne, et un arrêt de ligne a un plancher de coût — donc une usine préfère largement faire tourner 400 pièces d'une seule qualité que 200 pièces de deux.
C'est aussi là que meurent beaucoup de questions du type « pourquoi ce modèle est-il plus cher ». Une pièce de couverture totale en 380AB pour un écran fortement incurvé coûte réellement plus cher à fabriquer : la colle est un ou deux crans plus haut sur l'échelle, la pièce a en général besoin d'un cadre d'alignement dans la boîte, et le taux de rebut au contrecollage est plus élevé parce qu'une pièce incurvée est plus difficile à presser à plat sans emprisonner de l'air. Ce n'est pas de la marge. C'est de la physique mal lunée. Et c'est d'ailleurs un bon test pour votre fournisseur — quiconque vous dit qu'une pièce plate en 180AB et une pièce incurvée en 380AB devraient coûter pareil ne fait pas tourner de ligne de contrecollage, ou ne vous dit pas tout.
Mettre les trois contraintes ensemble
Reprenons proprement la comparaison réelle de Mette. Deux pièces de classe 6.1 pouces, identiques en tout point matériel — même épaisseur, même trempe de 2 heures, même 180AB, même boîte :
Quarante centimes. Trente-neuf pour cent. Pour une protection qui est, physiquement, le même objet dans un contour différent. Rien de suspect ne s'est produit. Un programme de découpe, un écran de sérigraphie et un gabarit ont été divisés par 300 au lieu de 5,000.
Et maintenant la réserve honnête, parce que je l'attendrais d'un fournisseur : 39% est ce que la physique plus le petit volume expliquent. Si on vous annonce deux fois et demie le prix d'un modèle courant pour un vieux combiné à une quantité raisonnable, l'histoire de la préparation est terminée et vous regardez de la marge, une marge de distributeur qui s'est glissée dedans, ou une société de négoce qui doit acheter la pièce à quelqu'un d'autre avant de pouvoir vous la vendre. L'arithmétique de cet article a un plafond. Demandez l'imbrication et vous découvrirez vite où se trouve ce plafond.
L'arithmétique d'une vraie commande trimestrielle
Le problème de Mette n'était pas un modèle. C'étaient six anciens modèles à 300 pièces chacun, étalés sur un trimestre — 1,800 pièces au total. Il y a deux façons de passer cette commande, et la différence vaut la peine d'être déroulée, parce que c'est là que la plupart des distributeurs perdent de l'argent sans le voir :
| Ligne | Six commandes séparées | Une commande consolidée |
|---|---|---|
| Préparation par modèle (écran, programme, gabarit) | $720 | $720 |
| Sessions de production (planification, changement de ligne, lot QC) | $300 | $50 |
| Fret vers l'Europe | $780 | $260 |
| Total | $1,800 | $1,030 |
| Par pièce | $1.00 | $0.57 |
Deux choses que ce tableau dit, et une qu'il refuse de dire.
Il dit que la préparation par modèle ne disparaît pas. Six modèles ont besoin de six écrans de sérigraphie, six programmes de découpe et six gabarits, et les $0.40 par pièce que cela représente sont identiques dans les deux colonnes. C'est le vrai prix de l'étendue du catalogue, et aucune commande astucieuse ne l'élimine — le seul moyen de le réduire est de porter moins de modèles, mais plus profondément.
Il dit que le reste diminue de plus de moitié : $0.43 par pièce, $770 sur le trimestre, la différence entre une longue traîne qui s'autofinance et une longue traîne qu'on arrête discrètement de stocker. Remarquez où se trouve l'argent — dans le fret, pas dans l'usine. Six petits cartons express coûtent environ trois fois une palette consolidée, et cela atterrit dans votre coût rendu, pas sur la facture avec laquelle vous comparez les devis.
Ce qu'il refuse de dire, c'est que la consolidation rend le verre moins cher. Ce n'est pas le cas. Si un fournisseur vous promet que combiner des commandes divise par deux votre coût unitaire, il a compté les préparations deux fois ou il s'apprête à remettre la différence quelque part où vous ne regarderez pas pendant six mois.
Un dernier morceau d'arithmétique de plaque, pour l'échelle. Rappelez-vous que l'imbrication courante de 6.1 pouces n'utilise que 77.8% de sa plaque. Ces 22.2% représentent 0.33 mètre carré de verre par plaque — environ $4.80 au prix matière que nous utilisons. Sur une commande de 1,800 pièces, cela fait quinze plaques, à peu près $72, soit quatre centimes la pièce. Ce qui veut dire que le rebut est une contrariété au niveau de l'usine, pas un levier que vous pouvez actionner. Cela explique aussi pourquoi une usine se soucie de la façon dont vous mélangez les modèles : vos six modèles en une commande gaspillent peut-être un peu moins de verre que vos six modèles en six commandes, mais la raison pour laquelle nous poussons la consolidation, ce sont les sessions et le fret, et je préfère que vous le sachiez plutôt que de croire un chiffre plus joli.
Le mois de lancement est le mois le plus cher
Il reste une situation où le coût par modèle s'envole, et si vous achetez autour des lancements de téléphones, vous l'avez ressentie sans pouvoir la nommer : les quatre à six premières semaines d'un nouveau combiné.
Un modèle tout neuf a besoin de son outillage avant que quiconque ait le volume pour l'amortir. Le programme de découpe doit être construit à partir de plans de panneau qui arrivent en retard, l'écran de sérigraphie doit être brûlé aux bonnes dimensions de bordure pour un téléphone que personne n'a encore tenu en main, et un gabarit d'alignement doit être produit pour une forme encore en cours de confirmation. Tout cela se fait à la spéculation : l'usine paie l'ensemble alors que la seule quantité disponible pour le répartir est ce que la commande de lancement finira par être.
Et ensuite la série de lancement elle-même est plus difficile que la série en régime stable. Les contours nouveaux rejettent davantage, surtout les pièces incurvées de couverture totale, où les premiers réglages de contrecollage se trouvent par essais. Un taux de rebut de 3% transforme une pièce à $1.20 en $1.24. Un taux de rebut de 8% — normal pendant la mise au point — la transforme en $1.30. Personne ne marge sur quoi que ce soit ; la ligne apprend simplement à connaître un téléphone.
Trois conséquences pratiques. Premièrement, si vous vendez autour des lancements, réservez votre créneau avant l'annonce du téléphone plutôt qu'après les premières vidéos de déballage, parce que les boutiques qui réservent tôt font baisser le coût de mise au point tandis que celles qui commandent tard paient pour une ligne déjà chaude mais à court de place dans la semaine. Deuxièmement, commandez le nouveau modèle avec sa famille — même épaisseur, même durée de trempe, même qualité de colle que les modèles que vous faites déjà tourner — pour qu'il remplisse des supports et des sessions de contrecollage que vous payiez de toute façon au lieu de créer une série spéciale de 200 pièces. Troisièmement, ne lancez pas d'outillage de panique sur un modèle mort pendant le mois de lancement ; le nouvel outillage entre en concurrence avec l'outillage de lancement pour les mêmes montages et les mêmes écrans, et cette file d'attente est exactement l'endroit où les délais vont mourir.
Comment acheter en gardant la plaque en tête
Tout ce qui précède se transforme en huit habitudes. Aucune n'exige que votre fournisseur soit généreux ; elles vous empêchent simplement de payer des préparations dont vous n'aviez pas besoin.
La façon économique d'acheter : un lot multi-modèles au lieu de six petites commandes. Six cartons de fret coûtent environ trois fois une palette.
Comment distinguer une vraie quantité minimale de commande d'une commode
La quantité minimale de commande est un chiffre de physique la moitié du temps et un outil commercial l'autre moitié. Voici comment j'interrogerais un nouveau fournisseur, et ce que je m'attendrais à entendre en retour s'il est honnête avec moi.
Encore une, et c'est celle que je retiendrais : demandez ce qui ferait baisser le prix. Les bons fournisseurs répondent par des quantités et des regroupements — « si vous prenez ces trois modèles ensemble », « si vous passez à deux séries par trimestre ». Les mauvais fournisseurs répondent par des promesses vagues de fidélité. Dans ce métier, la remise se trouve presque toujours dans le planning, en attendant que quelqu'un réorganise une commande autour d'elle.
En quoi consiste habituellement un devis 30% moins cher
Tout ce raisonnement suppose que deux devis décrivent le même produit. Souvent, ce n'est pas le cas, et l'acheteur ne le découvre qu'à l'arrivée des retours. Quand un devis arrive un tiers en dessous de tous les autres, la différence doit bien vivre quelque part, et dans ce métier elle vit généralement à six endroits :
L'épaisseur. 0.33 mm est le standard ; 0.26 mm et 0.3 mm existent tous les deux et réduisent le coût matière. Passez un pied à coulisse sur vingt pièces de tout lot que vous envisagez. Si le chiffre dérive ou se situe sous la spécification, vous achetez autre chose que ce que le devis annonçait.Le temps de bain. Une demi-heure contre deux heures, c'est $0.15–0.30 de coût de fabrication sur une pièce à $1.00, et cela change le comportement de la protection la première fois qu'elle touche un carrelage. Demandez la durée en heures. « 9H » n'est pas une réponse à cette question, parce que c'est un raccourci marketing, pas un réglage de procédé.La qualité de colle. Du 110AB sur un écran iPhone plat est un allègement de coût légitime, et c'est aussi la cause la plus fréquente de bords blancs que nous voyons dans le stock retourné. Sur un écran incurvé, c'est une erreur, quel que soit le prix. Demandez la qualité par son numéro.Le revêtement. Une couche oléophobe bon marché a l'air correcte en boutique et se transforme en aimant à traces baveuses au troisième mois, précisément au moment où votre client final cesse de croire que votre marque signifie quoi que ce soit.Le contenu du kit. Le cadre d'alignement, l'autocollant anti-poussière, la lingette — petits objets, gros effet sur les réclamations de pose. Une protection qui arrive sans cadre se pose de travers et la faute est imputée au produit.L'emballage et le QC. Des cartons plus fins se cassent en transit, et la casse représente un remboursement auquel s'ajoute le fret. Un taux d'échantillonnage plus faible pousse les rebuts vers l'aval, vers la personne la moins équipée pour les gérer : votre client.Rien de tout cela ne signifie que le devis bon marché est faux. Si votre marché vend le verre au détail à €1.50 et que le client final change de téléphone tous les huit mois, un bain de 0.5 heure et du 110AB peuvent être précisément le bon produit pour ce rayon — tant que vous l'avez choisi délibérément, et tant que votre client final comprend pourquoi son achat à €1.50 se comporte comme un achat à €1.50. Ce que vous ne pouvez pas faire, c'est acheter la spécification bon marché et la vendre avec des promesses premium. Ce compromis échoue au bureau des retours, à chaque fois, et il coûte plus cher que les 30% que vous avez économisés.
Donc quand les devis divergent fortement, ne négociez pas le prix en premier. Obtenez six chiffres de chaque fournisseur — épaisseur, durée de bain, qualité de colle, revêtement, contenu du kit, taux d'échantillonnage —, commandez vingt pièces chez les deux, posez-les le même jour sur le même téléphone, et comparez. Le devis qui survit à cette comparaison est celui qui vaut la peine qu'on se dispute autour de lui.
À quoi cela ressemble sur le rayon
La même arithmétique apparaît à l'autre bout de la chaîne, et elle explique une dispute que vos clients finaux ont chaque semaine.
Une boutique qui stocke du verre pour douze modèles actuels et huit anciens modèles a à peu près vingt petites séries de préparation intégrées à son coût, même si elle ne voit jamais ce chiffre écrit noir sur blanc. C'est pourquoi la protection d'un combiné de cinq ans coûte plus cher par pièce à la boutique que celle du modèle phare de cette année, et pourquoi cela ressemble à de l'arnaque quand un client final avec un vieux téléphone compare les prix. Ce n'est pas de l'arnaque. C'est une petite commande derrière une petite commande.
Deux conséquences pratiques pour quiconque vend à des boutiques :
Vendez une couverture de gamme, pas un menu de modèles. Les boutiques qui gagnent de l'argent avec le verre ne stockent pas deux pièces de tout. Elles stockent un bloc profond des modèles qui entrent par la porte — à peu près les quinze combinés les plus vendus de leur propre marché — plus une longue traîne fine d'anciens modèles, tarifée en comprenant le coût de préparation. La couverture l'emporte sur l'exhaustivité, et c'est la même leçon que le côté coques de notre activité a apprise ce mois-ci.Regroupez les modèles à faible volume avec une coque. Une protection de modèle de niche vendue seule porte tout le coût de préparation sur un seul article. Vendue avec la coque assortie, la même surface de rayon porte deux articles et le client repart avec une combinaison qui fonctionne plutôt qu'avec une feuille de verre seule. Notre playbook de bundles couvre les mécanismes si vous voulez la version avec les tableaux de marge.Surveillez ce sur quoi vous faites réellement une remise. Si un compte retail exige 20% de remise sur une protection d'ancien modèle, vous donnez peut-être toute la part de préparation sur une commande de 300 unités — ce qui est très bien si vous avez décidé de la payer comme un coût de service, et ruineux si vous ne l'avez pas décidé. Sachez de quelle ligne sort la remise. Maintenant, vous pouvez la nommer.Ce que nous faisons de la plaque
Nous découpons, trempons et emballons du verre depuis 2012, et la raison pour laquelle nos devis ressemblent à ce qu'ils sont tient exactement à l'arithmétique de cet article.
La quantité minimale de commande par commande démarre à 300 pièces, et c'est un chiffre par commande, pas par modèle — répartissez-le entre modèles, coloris et niveaux selon les besoins de votre marché, et nous vous dirons honnêtement quelle répartition garde la série efficace et comment le prix évolue si vous poussez. Quand plusieurs acheteurs font tourner les mêmes anciens modèles, nous les regroupons en séries partagées pour que chacun d'eux paie une part de préparation de grande série pour une quantité de petite série ; c'est la chose la plus utile qu'un grossiste puisse faire pour la longue traîne d'un distributeur, et c'est pourquoi nous demandons ce qu'il y a d'autre sur votre liste plutôt que de chiffrer le seul modèle de votre e-mail.
Chaque pièce que nous expédions est en verre à haute teneur en alumine, 18–22% Al₂O₃ — 60–70% de survie à une chute depuis la hauteur de la taille contre 30–40% pour le verre à alumine moyenne, et nous enverrons la spécification d'oxyde d'aluminium plutôt que le mot « 9H ». La trempe tourne à deux heures minimum, quatre pour les gammes premium. La colle AB est assortie à la courbure de votre écran : 180AB comme standard iPhone, 280AB pour les écrans incurvés de classe Galaxy, 380AB pour les pièces incurvées de couverture totale avec un cadre d'alignement dans la boîte.
Si vous voulez un devis que vous pouvez démonter — avec l'imbrication, le temps de bain et la qualité de colle attachés —, envoyez la liste de modèles que vous cherchez vraiment à vendre, y compris les modèles ingrats. Ce sont les plus intéressants.
We Accessory — coques de téléphone et verre trempé en gros depuis 2012. Shenzhen, 2F, Block A2, Nanchang Industrial Area, Xixiang Town, Bao'an District. WhatsApp +86-15919800304 · [email protected] · weaccessory.comProduits associés
Verre trempé confidentialité 360° pour iPhone 18 Pro — anti-espion 4 directions, couverture totale
Verre trempé 9H couverture totale pour iPhone 18 Pro — la ligne du quotidien, 180AB
Verre trempé anti-lumière bleue pour iPhone 18 Pro — le premier choix des pays nordiques
Verre trempé 300C grand arc 3D sans bord — couverture totale incurvée, 380AB
Protection d'écran en verre trempé en gros — toute la gamme
À lire ensuite
Pourquoi votre verre trempé a des bords blancs : la question de l'épaisseur de colle AB
Verre trempé en gros : qui l'achète par milliers, et pourquoi ce sont rarement des détaillants
Le playbook du bundle coque de téléphone et protection d'écran
La coque à €0.60 et la coque à €1.80 : où va vraiment la différence
Share:


Pourquoi Choisir We Accessory
12+
Années d'expérience
2000+
Produits
50+
Pays desservis
OEM
Service personnalisé
2-4
Livraison rapide
Professionnel Grossiste Accessoires Téléphone
We Accessory est un confiance grossiste accessoires téléphone depuis 2012. Nous sommes spécialisés dans les coques téléphone, verre trempé, câbles USB, chargeur et plus, au service de clients dans 50+ pays.
Questions Fréquentes
Où se trouve We Accessory?
Nous sommes situés à Shenzhen, en Chine.
Quels produits proposez-vous?
Coques téléphone, verre trempé, câbles USB, chargeur et plus.
Proposez-vous des services OEM/ODM?
Oui, personnalisation complète avec votre logo et vos designs.
Quel est le délai de livraison?
Stock:2-4 jours. Personnalisé:5-7 jours plus expédition.
We Accessory (WeAccessory.com)
Adresse:2F, bloc A2, zone industrielle de Nanchang, ville de Xixiang, district de Bao'an, Shenzhen
Tél: +86-755-36818832
Mobile/WhatsApp: +86-15919800304
E-mail: [email protected]
Microsoft Teams: william.shaw186
Mots clés produit
Envoyez-nous une demande
Pls nous contactent si n'importe quel intérêt, nous répondrons votre enquête aussitôt que possible