 English
 Français
 Deutsch
 Español
 Italiano
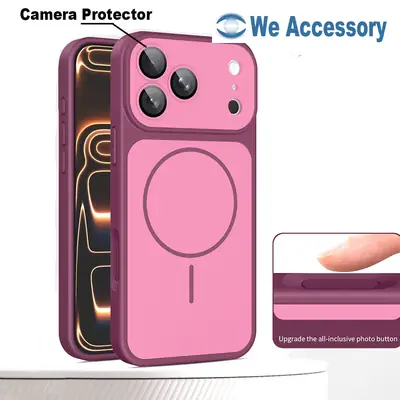
Coque iPhone 18 Pro Max à toucher peau compatible MagSafe finition mate avec protection d'appareil photo intégrée
Produits recommandés
-
-
 Coque iPhone Duo avec support à anneau rotatif 360° N52 2300 Gauss coque-support magnétique puissante
-
 Coque transparente magnétique iPhone 18 Pro avec protection d'appareil photo intégrée
-
 Coque pliable mate magnétique iPhone Duo toucher peau aimant puissant N52 coque 2 en 1
-
 Accessoires iPhone 18 coque magnétique 3 en 1 iPhone 18 Pro avec support d'appareil photo et anneau
-
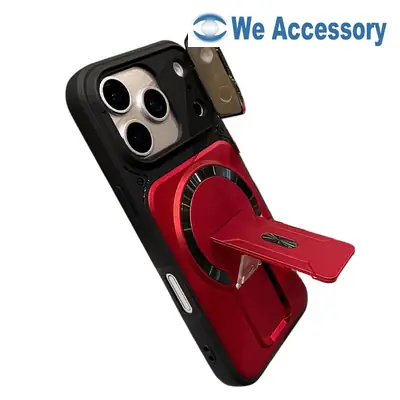 Coque avec support MagSafe iPhone 18 Pro avec protection en verre de l'appareil photo et support pliable
-
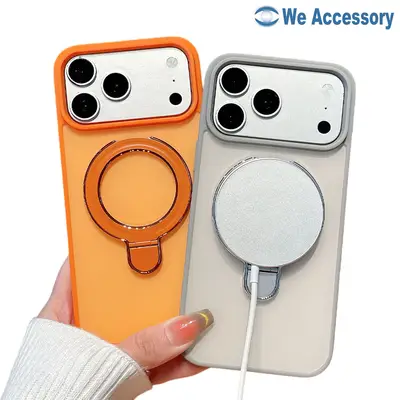 Nouvelle tendance coque iPhone 18 Pro effet mat et toucher peau avec anneau et support de téléphone MagSafe
-
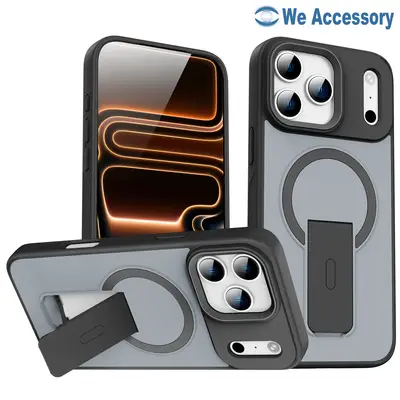 Accessoires téléphone coque iPhone 18 Pro avec support magnétique pliable et support de téléphone
-
 Accessoires iPhone 18 Coque iPhone 18 Pro avec anneau maintien Protection caméra Coque MagSafe
-
 Coque porte cartes iPhone 18 Pro Max Coque support MagSafe Fenêtre coulissante Protection caméra
-
 Nouveau design Coque iPhone 18 Pro Hybride TPU+PC Style Valise MagSafe Résistant
-
 Coque en cuir magnétique style business iPhone 18 Pro 2-en-1 coque iPhone luxueuse
-
 Nouvel accessoire iPhone 18 Pro coque transparente magnétique double couleur 2-en-1 anti-choc
-
 Fournisseur Accessoires iPhone 18 Coque iPhone 18 Pro en Gros Mate Magsafe Nouveau
-
 Coque iPhone 18 Pro en Gros Colorée Transparente Magsafe Nouvelle Coque iPhone 18 Pro
-
 Société Accessoires Mobiles Coque iPhone 18 Pro Magsafe avec Support Téléphone Nouveau
-
 Fabricant Coques Coque iPhone 18 Pro Max Blindage Protection Appareil Photo et Support
-
 Distributeur Coques iPhone Nouvelle Coque Pliable iPhone Duo TPU+PC 2en1 Protection Complète
-
 En Gros Coque Jelly 2 en 1 Magsafe iPhone 17 Coque colorée silicone iPhone
-
 Fournisseur coques Apple iPhone Coques électrolytiques colorées iPhone 17 Pro
Fabricant de coque de telephone, pourquoi le lot deux ne correspond jamais au premier
18 novembre 2026
Une chaîne du sud de l'Allemagne nous a renvoyé 1 200 pièces en septembre. Leur message tenait en quatre mots et ce n'était pas une question : le rouge n'est pas le même.
J'avais le lot et le lot précédent au bureau, alors j'ai fait ce que j'aurais dû faire trois ans plus tôt : mesurer les deux contre l'étalon que nous gardons pour ce modèle. L'écart ressortait à 4,06 avec l'ancienne formule et à 2,15 avec la formule actuelle. Deux virgule quinze, c'est à peu près la ligne où une couleur cesse d'être la même couleur pour quelqu'un qui regarde attentivement.
L'acheteur avait raison, autrement dit. Non pas parce que l'usine avait été négligente, et non pas parce que quelqu'un avait changé de pigment, mais parce que la couleur n'avait jamais été écrite nulle part. Il n'y avait pas d'étalon que nous partagions, pas de tolérance, pas de formule et pas de lumière sous laquelle nous avions convenu de regarder. Nous comparions avec une photo et un souvenir, ce qui n'est pas une spécification, c'est un espoir.
Cet article porte sur le défaut le plus fréquent et le moins discuté qu'un fabricant de coque expédie. Pas les fissures, pas le jaunissement, pas l'ajustement. La couleur. Ce qui revient dans une plainte sur trois, que personne ne mesure, et qui se répare presque entièrement avec une feuille de papier et un chiffre.
La couleur est la seule spécification que personne n'écrit
Regardez ce que contient un devis de coque. Matière, dureté, épaisseur, dimensions de paroi, plages de tolérance, qualité d'aimant, finition, emballage, MOQ, prix. Chacun de ces éléments est un chiffre avec une unité, sauf celui qui décide si le revendeur peut poser la coque en rayon à côté de celle qu'il a achetée la saison dernière.
Sur un devis de fabricant de coque, la ligne couleur, quand elle existe, dit à peu près « rouge », ou « identique à l'échantillon », ou « Pantone 186 C ». La première ne veut rien dire. La deuxième est un souvenir, et les souvenirs ne se transmettent pas entre une usine, un négociant et un revendeur dans un autre pays. La troisième est meilleure et toujours insuffisante, parce que Pantone est un système de couleur de surface destiné au graphisme, et qu'une coque est une pièce moulée en trois dimensions, avec une texture, une brillance et une résine qui diffuse la lumière autrement qu'une feuille imprimée.
Alors le commerce finit là où il finit toujours quand une spécification manque. La première commande devient l'étalon. La deuxième est comparée à la première à l'œil, sous la lumière disponible, par la personne qui se trouve là. Et la troisième est comparée à la deuxième, qui a été comparée à la première, et à la quatrième commande vous êtes à deux générations de tout ce que quelqu'un peut reconstituer.
Cette chaîne de comparaisons explique pourquoi deux usines peuvent être honnêtes toutes les deux et produire des couleurs différentes, et pourquoi un revendeur qui achète le même modèle pendant deux ans se retrouve avec un rayon qui semble appartenir à deux entreprises distinctes.
Ce que le chiffre mesure réellement
Si la couleur a pu devenir mesurable, c'est parce que l'œil ne renvoie pas trois canaux de rouge, de vert et de bleu. Il renvoie quelque chose comme une clarté, puis deux axes opposés : le rouge contre le vert, et le jaune contre le bleu. L'espace colorimétrique construit là-dessus s'appelle Lab, et si vous ne retenez qu'une chose à son sujet, retenez qu'il est conçu pour être à peu près uniforme, c'est-à-dire que des distances égales dans les chiffres correspondent à des écarts perçus à peu près égaux.
Les trois axes sont L* pour la clarté, de zéro à cent, a* pour le rouge moins le vert, et b* pour le jaune moins le bleu. Un rouge de coque peut se situer à L* 52, a* 58, b* 42. Le lot revenu se situait à L* 54, a* 55,5, b* 39,5.
La différence entre ces deux points est ce que nous appelons delta E. C'est simplement une distance dans cet espace à trois dimensions, et tout l'argument de cet article tient dans la façon de la calculer.
Le problème de formule, qui coûte de l'argent réel
C'est ici que ça devient concret, et que j'ai perdu un litige que j'aurais dû gagner.
Deux formules sont couramment utilisées. La première, de 1976, est la distance en ligne droite dans Lab : racine carrée de la somme des carrés des écarts. Elle est simple et figure encore sur un très grand nombre de rapports d'inspection.
La seconde, de 2000, applique des corrections au fait que l'espace de 1976 n'est pas aussi uniforme qu'il devait l'être, en particulier autour des couleurs saturées et en particulier dans la zone du bleu. CIE 2000 est la recommandation actuelle, et c'est ce qu'utilise un programme couleur sérieux.
Appliquez les deux à la même paire de mesures, et l'écart n'est pas une erreur d'arrondi.
| Écart à l'étalon | Lab mesuré | Delta E 1976 | Delta E 2000 | Rapport |
|---|---|---|---|---|
| À peine décalé | 52,4 / 57,6 / 41,6 | 0,69 | 0,42 | 1,65 |
| Perceptible | 54,0 / 55,5 / 39,5 | 4,06 | 2,15 | 1,89 |
| Nettement plus pâle | 55,5 / 54,0 / 37,5 | 6,96 | 3,75 | 1,86 |
| Un autre rouge | 57,5 / 50,0 / 34,0 | 12,58 | 6,04 | 2,08 |
Regardez les rapports. Sur un rouge saturé, la formule de 1976 annonce environ le double du chiffre que donne la formule de 2000. Ce qui veut dire :
Un fournisseur qui mesure en 1976 et annonce 4,06 a en réalité livré 2,15. Si votre bon de commande disait « maximum 2 », vous allez refuser un lot qui est à l'intérieur de votre vraie tolérance, et vous allez recommencer régulièrement, et l'usine conclura que vous êtes impossible.
Un fournisseur qui mesure en 1976 et affirme « moins de 2 » est en réalité à environ 1,05 avec la formule actuelle, ce qui est meilleur que ce que vous avez demandé. Vous croirez avoir obtenu ce que vous avez payé. C'est le cas.
Et le même fournisseur, avec le même instrument et le même échantillon, peut défendre l'un ou l'autre chiffre en réunion. Voilà pourquoi la formule doit figurer dans le document et non dans une conversation, et pourquoi, pour n'importe quel fabricant de coque, c'est la correction la moins chère qui s'offre à quiconque achète au conteneur.
Ce que les chiffres veulent dire pour un œil humain
Une tolérance n'est utile que si elle correspond à quelque chose que les gens derrière le comptoir peuvent voir. La règle sur laquelle le secteur s'est à peu près arrêté est celle-ci.
| Delta E 2000 | Ce que ça donne à voir |
|---|---|
| Moins de 1 | Indiscernable pour presque tout le monde, même côte à côte |
| 1 à 2 | Un œil entraîné le trouve, un client non |
| 2 à 3,5 | Visible côte à côte en rayon, pas à travers la pièce |
| 3,5 à 5 | Deux couleurs, et non une couleur en deux lots |
| Plus de 5 | Un autre produit |
Ce tableau est un point de départ, pas une loi, et les seuils bougent avec la couleur. Les rouges et les oranges ne pardonnent pas, parce que l'œil est très sensible autour de l'axe rouge-vert. Les gris neutres et les noirs sont un autre cas particulier : un petit delta E sur un noir se voit dans la façon dont la surface se lit, parce que les écarts de clarté sont exagérés aux faibles L*.
D'où le fait qu'une tolérance unique pour toute l'entreprise soit la mauvaise réponse. Ce qui marche, c'est une tolérance par famille de couleurs, écrite, la famille étant définie par la chimie du pigment et non par le nom marketing.
Deux pièces qui mesurent pareil et se voient différentes
Voici ce qu'on ne dit jamais aux acheteurs, parce que cela sape l'idée rassurante qu'un chiffre règle tout.
Deux coques peuvent afficher le même delta E et se voir comme des couleurs différentes, parce que l'instrument et l'œil ne mesurent pas la même chose.
La première cause est la brillance. Un rouge poli et un rouge mat du même pigment ne renvoient pas la lumière de la même façon. La surface mate diffuse, donc moins de lumière revient vers l'instrument à l'angle spéculaire, et les deux se liront différemment selon que l'instrument inclut ou exclut la composante spéculaire. Les deux modes sont légitimes et donnent des chiffres différents sur la même pièce, ce qui est une raison de plus pour que la méthode de mesure figure dans la spécification.
La deuxième cause est la texture. Un grain fin diffuse la lumière et se lit plus clair qu'une surface lisse du même pigment, parce que ce qu'on voit est davantage de la réflexion de surface que du pigment. Changez la profondeur de texture entre deux lots, ce qui est une décision de moule ou de process, et vous changez la couleur perçue sans toucher à la couleur.
La troisième, et celle qui provoque le plus de discussions, est le métamérisme. Deux couleurs peuvent être formulées à partir de pigments différents, se correspondre sous une source de lumière et échouer sous une autre. La coque qui s'accorde dans l'entrepôt sous un tube fluorescent et sonne faux en vitrine à la lumière du jour n'est pas un problème de lot. C'est un problème de pigment qui ne se révèle que lorsque l'éclairage change.
La conséquence pratique est courte. Toute validation de couleur faite sous une seule lumière est une demi-validation. Celles qui comptent se vérifient sous deux : une source qui simule la lumière du jour, autour de 6500 K, et un fluorescent de type magasin autour de 4000 K, ce qui correspond à peu près à ce qu'un commerce utilise réellement.
Où naît la dérive
Si le pigment n'a jamais changé, comment le lot deux s'éloigne-t-il du lot un ? Dans une usine d'injection, la couleur est la sortie d'une huitaine d'entrées, et le mouvement de n'importe laquelle déplace la couleur.
Le dosage de masterbatch est la première. Le concentré de couleur est dosé dans la résine à quelques pour cent, et l'unité de dosage est une vis ou un doseur pondéral avec une bande de précision bien réelle. Un dosage qui dérive d'un cinquième de pour cent est un changement visible sur une couleur saturée.
Le lot de pigment est la deuxième. Le concentré s'achète par lots, et les lots diffèrent à l'intérieur de la tolérance du fournisseur. Cette tolérance est généralement plus large que celle du client, et c'est exactement l'écart qu'un étalon de couleur existe pour surveiller.
La résine de base est la troisième, et c'est celle que personne ne soupçonne. Un changement de lot de résine, ou un passage de vierge à un mélange avec broyé, change la teinte de base avant même que le pigment n'arrive. Le polycarbonate naturel n'est pas limpide comme de l'eau, et deux lots ne sont pas du même ambre.
Le broyé est la quatrième et la plus fréquente. Tourner avec vingt pour cent de broyé de matière déjà colorée est une pratique normale pour tenir le coût, et cela déplace la couleur dans une direction qui dépend de ce qui a été broyé. Un lot fabriqué à partir de ses propres carottes est proche. Un lot fabriqué à partir d'un mélange des couleurs du mois dernier ne l'est pas.
La température de matière et le temps de séjour sont la cinquième. Surchauffez un pigment et il se dégrade ; laissez-le dans le fourreau et il dérive. Ni l'un ni l'autre ne laisse de trace dans la pièce, sauf dans la couleur.
La vitesse de refroidissement et la température du moule sont la sixième, parce qu'elles changent la cristallinité des matières semi-cristallines, et la cristallinité change la façon dont la surface diffuse la lumière.
La profondeur de texture est la septième, que nous avons traitée plus haut.
Et la huitième est celle qui aggrave tout : le temps. Certains pigments et certains polymères continuent de dériver pendant des semaines après le moulage, si bien qu'une pièce mesurée le jour de sa fabrication et la même pièce mesurée un mois plus tard ne donnent pas la même mesure. Voilà pourquoi une validation faite sur la ligne de production et une réclamation faite en boutique trois mois plus tard peuvent être exactes toutes les deux.
L'arithmétique du dosage, en gros
Je ne vais pas prétendre pouvoir vous donner un delta E exact par dixième de pour cent de masterbatch, parce que cela dépend du pigment, de la résine et de la pièce. Mais l'ordre de grandeur vaut la peine d'être posé, parce qu'il explique pourquoi les usines se mettent sur la défensive.
Prenez une couleur pleine à un dosage de trois pour cent. L'unité de dosage tient plus ou moins 0,15 point de pourcentage les bons jours et plus ou moins 0,3 les jours de fatigue. Sur un rouge saturé, cette bande suffit à déplacer le a* d'une à deux unités, ce qui représente à soi seul un delta E d'environ un à deux.
Ce qui veut dire que la tolérance de dosage, à elle seule, peut consommer l'essentiel d'un budget delta E 2, avant le lot de pigment, avant le broyé, avant que quoi que ce soit d'autre ne bouge. Ce n'est pas une excuse, c'est la raison pour laquelle une tolérance doit être réaliste : exigez un delta E de 0,5 d'une usine qui dose à trois pour cent et vous avez spécifié quelque chose que l'équipement ne peut pas tenir, et vous obtiendrez soit une augmentation de prix, soit un mensonge discret.
Pourquoi « assortir à la dernière commande » ne peut pas marcher
La consigne que tout acheteur donne, et que nul fabricant de coque ne peut exécuter, c'est d'assortir à la commande précédente.
Assortir à quoi ? La commande précédente n'existe plus en tant qu'objet physique au moment où la nouvelle est moulée. Ce qui existe, c'est une photo sur le téléphone de quelqu'un, un échantillon de boutique resté un an en vitrine, et un souvenir. Comparez un nouveau lot à n'importe lequel des trois et vous mesurez contre une chose qui a elle-même dérivé.
La solution est un étalon physique avec une date et un responsable. Pas une pastille Pantone, encore qu'une référence Pantone puisse l'accompagner. Une plaque, moulée avec la matière de production réelle sur l'outil réel, validée par les deux parties, signée et datée, et conservée en deux endroits pour qu'aucun des deux camps ne puisse perdre la discussion en perdant la plaque.
Une fois que vous avez cela, « assortir à la dernière commande » devient « mesurer contre la plaque étalon », et la question passe d'une opinion à un chiffre.
Écrire une spécification de couleur qui survive à une usine
Six lignes font le travail. Aucune n'est exotique et toutes manquent généralement.
L'étalon : une plaque physique, sa date, son responsable, et la lecture de l'instrument consignée en valeurs Lab. La plaque sans les chiffres est un souvenir ; les chiffres sans la plaque ne sont pas vérifiables.
La tolérance, par famille de couleurs, en delta E 2000, avec la formule nommée. Si le rapport d'un fournisseur ne dit pas quelle formule a servi, supposez 1976 et divisez par deux le chiffre qu'on vous a donné.
Les conditions de mesure : type d'instrument, ouverture, mode spéculaire inclus ou exclu, illuminant, angle d'observation. Si le fournisseur n'a pas d'instrument, c'est la première chose à corriger, et cela coûte moins cher qu'un conteneur refusé.
La règle d'échantillonnage : combien de pièces par lot, issues de combien d'empreintes, mesurées où sur la pièce. La couleur varie sur une pièce moulée, surtout près des seuils d'injection et dans les zones minces.
Qui mesure et qui arbitre : l'usine mesure chaque lot, vous mesurez à la réception, et un tiers tranche les désaccords. Nommez le tiers à l'avance, parce qu'en trouver un pendant une dispute coûte cher.
Et la règle de traitement : ce qui arrive à un lot non conforme. Reprise, baisse de prix ou refus, et le délai pour chacun. Une tolérance sans conséquence est une suggestion.
Valider un lot sans laboratoire
La plupart des distributeurs ne vont pas acheter un spectrophotomètre ce trimestre, et ils n'en ont pas besoin pour arrêter l'hémorragie.
L'instrument d'entrée de gamme est un colorimètre portable à quelques centaines d'euros, ou un spectrophotomètre à quelques milliers. Si vous passez des commandes de plus de quelques centaines de milliers de pièces par an, le spectrophotomètre se rembourse en un seul refus évité. En dessous, empruntez-en un, ou servez-vous de celui d'un fournisseur et vérifiez-le contre la plaque étalon.
La méthode gratuite, c'est la photographie, faite correctement. Même appareil, même distance, même source de lumière, même balance des blancs, exposition manuelle, avec la plaque et le lot dans le même cadre et une charte de gris à côté. Vous n'en tirerez pas un delta E, mais vous en tirerez quelque chose de presque aussi utile : une trace permanente de ce à quoi ressemblait le lot à côté de l'étalon le jour de son arrivée, ce qui est exactement ce qui vous manquera trois mois plus tard quand le revendeur se plaindra.
Les limites de la méthode photo méritent d'être dites. Un appareil de téléphone applique son propre traitement de couleur, l'écran sur lequel vous regardez n'est pas calibré, et deux photos prises à une semaine d'intervalle sous une lumière du jour différente ne sont pas comparables. Traitez-la comme une preuve, pas comme une mesure.
Le protocole de validation qui met fin à la discussion
Une fois la plaque et la tolérance en place, la validation devient une routine plutôt qu'une négociation. Voici la séquence que nous appliquons aujourd'hui dans notre propre usine, et pour un fabricant de coque, elle prend environ quarante minutes par couleur.
| Étape | Ce qui se passe | Pourquoi c'est important |
|---|---|---|
| 1 | L'usine moule la première pièce avec l'outil de production, pas avec un outil d'essai | Les outils d'essai refroidissent différemment et donnent une autre couleur |
| 2 | Trois pièces par empreinte, pas une seule prélevée au milieu | La variation d'une empreinte à l'autre est réelle, et c'est là que vit la queue de la distribution |
| 3 | Mesurer chaque pièce contre la plaque, consigner les valeurs Lab | Les chiffres sont la trace ; la plaque est la référence |
| 4 | Comparer sous 6500 K et sous 4000 K | Cela attrape le métamérisme qu'une seule lumière cache |
| 5 | Photographier l'ensemble avec la plaque et une charte de gris | La preuve dont vous aurez besoin dans trois mois |
| 6 | Les deux parties signent la feuille, avec la date | Une validation non signée reste une opinion |
| 7 | Garder une pièce validée par empreinte comme référence | La plaque donne la cible, la pièce validée dit ce que vous avez accepté |
| 8 | L'usine garde la deuxième plaque, vous gardez la première | Personne ne peut perdre la discussion en perdant la plaque |
| 9 | Chaque lot suivant : mesurer, consigner, comparer aux mêmes chiffres | La dérive se voit au lot, pas à la réclamation |
| 10 | Tout lot au-delà de la tolérance est bloqué avant emballage, pas après | Bloqué à l'usine, cela coûte un coup de fil ; bloqué dans votre entrepôt, cela coûte un conteneur |
| 11 | Une fois par trimestre, remesurer la plaque | Les étalons vieillissent aussi, et une plaque jaunie est une fausse cible |
C'est l'étape onze qui surprend les gens. Une de nos plaques a légèrement jauni dans un bureau ensoleillé en dix-huit mois, et nous avons passé une semaine à harceler une usine pour une dérive qui était dans notre propre référence. Les plaques vivent dans un tiroir, à l'abri de la lumière, et se remesurent selon un calendrier.
L'argent, parce qu'un refus de couleur n'est pas un petit événement
Un lot refusé coûte plus cher que les pièces qu'il contient, et l'arithmétique mérite d'être posée sur le papier parce qu'on la discute d'habitude à l'instinct.
Prenez une commande de 5 000 pièces à 0,62 dollar rendu, vendues à un niveau où le prix de détail est de 12,90. Le lot échoue à delta E 3,2, ce qui est le territoire « clairement deux couleurs » sur un rayon.
| Ligne | Coût |
|---|---|
| Valeur de la marchandise au coût rendu | 3 100 |
| Fret aller-retour, en cas de retour | 480 |
| Tri, si vous gardez le lot et le classez | 350 |
| Remise que vous accorderez pour l'écouler en qualité B | 900 |
| Marge perdue sur les unités que vous ne vendez pas au plein prix | 1 400 |
| La prochaine commande du revendeur, s'il perd confiance | vaut plus que tout le reste |
La dernière ligne est celle qui compte et celle qui n'apparaît jamais dans le calcul. Un revendeur qui reçoit deux lots qui ne s'accordent pas arrête de commander la couleur, puis arrête de commander le modèle, et le modèle était la raison pour laquelle il était venu chez vous.
Face à cela, le coût de faire les choses correctement, c'est une plaque (quelques dizaines d'euros), une mesure par lot (des minutes), et une ligne de tolérance dans le bon de commande (gratuit). Le rapport n'est même pas assez serré pour être intéressant.
Où la dérive est acceptable et où elle est fatale
Toutes les couleurs n'ont pas besoin d'un delta E de 1, et prétendre le contraire rend votre spécification coûteuse, donc ignorée.
La dérive est tolérable là où les pièces ne se retrouvent jamais côte à côte. Une coque d'une seule couleur vendue seule, sur un marché où le revendeur réassortit deux fois par an et vide le rayon entre deux commandes, peut vivre confortablement à delta E 2,5, parce que personne ne voit jamais deux lots en même temps.
La dérive est fatale là où les pièces se retrouvent effectivement côte à côte, ce qui est le cas normal dans une chaîne. Deux cents pièces du rouge de la saison dernière à côté de deux cents du rouge de cette saison, c'est une comparaison côte à côte qui dure six semaines, sous l'éclairage d'un magasin, avec un client qui porte un jugement sur la marque plutôt que sur le lot. C'est là qu'un delta E de 2 cesse d'être invisible et commence à devenir un commentaire.
Le deuxième cas fatal est tout produit où la couleur est la raison de l'achat. Une coque transparente qui jaunit légèrement d'un lot à l'autre, c'est une histoire de qualité. Une couleur de mode, où tout l'intérêt du SKU est d'être la teinte de la saison, c'est une histoire de design, et les histoires de design se comparent.
Donc la règle que j'inscrirais dans un plan de collection est celle-ci : tolérance serrée sur les couleurs permanentes de la gamme, plus large sur celles qui sont saisonnières et tournent complètement. Et dites dans la spécification lesquelles sont lesquelles, parce qu'une usine qui ne sait pas faire la différence appliquera la plus large à tout.
La même série, spécifiée et non spécifiée
Mettez les deux façons d'acheter la commande identique sur une seule page, parce que les chiffres sont moins spectaculaires qu'on ne l'imagine et que c'est justement l'intérêt.
Douze mille pièces, une couleur, deux lots par an. La spécification A est ce que la majorité du secteur achète : une référence Pantone dans le mail, une photo pour validation, et le reste laissé à celui qui veut bien y prêter attention.
| Ligne | Spécification A : référence et espoir | Spécification B : plaque et tolérance |
|---|---|---|
| Plaque moulée par couleur, pour les deux parties | 0 | 40 |
| Mesure de couleur par lot, 3 par empreinte | 0 | 90 |
| Feuille de validation de première pièce, deux illuminants | 0 | 60 |
| Ligne de tolérance dans le bon de commande | 0 | 0 |
| Arbitrage par un tiers, gardé en réserve | 0 | 0 |
| Coût annuel du fait de disposer d'une spécification | 0 | environ 190 |
| Lots non conformes attendus par an | 1 à 2 | 0 à 1 |
| Coût d'un lot non conforme, d'après le tableau plus haut | 6 230 | 6 230 |
La spécification coûte environ cent quatre-vingt-dix euros par an et supprime un mauvais lot. Un mauvais lot, aux chiffres de la section précédente, dépasse six mille. Si elle n'en supprime qu'un tous les trois ans, elle s'est encore remboursée deux fois.
C'est cette asymétrie qui fait de la couleur un trou si étrange dans ce métier. Ce n'est pas que la solution soit chère. C'est que personne ne porte le chiffre, donc personne ne le budgète, donc la solution n'est jamais validée.
Transparent et translucide, où la dérive se lit comme une qualité
Les coques transparentes et translucides méritent leur propre paragraphe, parce que la même mesure y veut dire autre chose.
Sur une couleur opaque, un delta E de deux se lit comme deux nuances de la même couleur. Sur une coque transparente, un delta E de deux se lit en général comme un lot légèrement trouble et l'autre propre, et les clients interprètent le trouble comme de la pacotille, pas comme un écart de couleur. La plainte que vous recevez ne porte pas du tout sur la couleur. C'est « celle-là fait jaune », ou « ces deux-là ne sont pas le même produit ».
Deux choses le provoquent. La première est le polymère de base : le polycarbonate transparent n'est pas incolore, il porte une légère teinte ambrée qui varie d'un lot à l'autre, et la variation est bien plus visible sur une pièce transparente que sur une pièce pigmentée, parce que rien ne la cache. La seconde est le broyé, qui est la source du trouble sur un produit transparent, et c'est pourquoi les gammes transparentes ont besoin d'un plafond de broyé plus serré que les gammes colorées, plutôt que d'une spécification de pigment plus serrée.
Si vous achetez des coques transparentes en volume, la spécification utile n'est pas un delta E contre une plaque. C'est un chiffre de voile ou de transmission avec une méthode énoncée, plus un plafond de broyé, plus une plaque regardée sur fond blanc et sur fond noir, pour que la teinte et la limpidité soient toutes deux consignées. Ce dernier détail paraît anodin et ne l'est pas : une pièce transparente jugée sur une feuille blanche paraît chaude, jugée sur une feuille noire elle paraît grise, et deux personnes peuvent en discuter une semaine à propos de la même pièce selon ce qu'il y avait derrière.
Ce qu'est réellement une famille de couleurs
La tolérance doit être par famille de couleurs, et la famille est une question de pigment plutôt qu'une question de nom. C'est ce qui fait trébucher presque tous les plans de collection.
« Rouge » dans un catalogue peut recouvrir quatre systèmes de pigments différents : un rouge organique sans cadmium, une quinacridone, un mélange d'oxyde de fer et un fluorescent. Chacun a sa solidité, son profil de métamérisme et sa sensibilité au dosage. Les regrouper sous une seule tolérance signifie que les faciles passent avec de la marge et que les difficiles échouent à chaque fois, et l'usine apprend à discuter plutôt qu'à mesurer.
L'approche praticable est de grouper par chimie de pigment, d'attribuer une tolérance par groupe, et d'écrire le nom du groupe dans la spécification pour que les deux parties sachent sur quel budget une couleur tire. Sur nos propres gammes, cela représente une demi-douzaine de groupes pour un catalogue de quarante couleurs, et les tolérances vont de 1,0 pour les rouges saturés les plus difficiles à 2,5 pour les neutres rabattus où l'œil est indulgent.
Il y a une seconde raison de faire cela correctement, et elle est commerciale plutôt que technique. Quand un revendeur vous demande d'ajouter une couleur à la gamme, le groupe vous dit immédiatement quelle sera la difficulté et quel sera le prix. Une couleur qui tombe dans le groupe facile, c'est un mail de deux lignes. Une couleur qui tombe dans le groupe difficile, c'est une conversation sur les plaques, les minimums et le risque d'une relance de production, et avoir cette conversation avant l'échantillon plutôt qu'après le conteneur, c'est la différence entre une marge et une perte.
Quatre plaintes, quatre mesures
À ce stade, le diagnostic devrait être plus court qu'avant. Voici les quatre phrases qui arrivent par mail, et ce que chacune vous demande réellement de mesurer.
| Ce que dit le revendeur | Ce qu'il faut mesurer d'abord | Ce que c'est, en général |
|---|---|---|
| « Le rouge n'est pas le même » | Le lot contre la plaque, consigner Lab, noter la formule | Une vraie dérive, ou une formule incohérente dans le rapport |
| « Celle-ci fait jaune » (coque transparente) | Le voile ou la transmission, plus le lot de polymère de base | Le broyé ou la résine de base, pas le pigment |
| « Il correspondait dans l'entrepôt, pas en boutique » | Les deux pièces sous un second illuminant | Du métamérisme, donc une substitution de pigment en amont |
| « Le nouveau lot est plus clair » | L*, puis la brillance et la profondeur de texture | Un changement de surface aussi souvent qu'un changement de pigment |
La quatrième ligne mérite une note, parce que c'est celle qui est le plus souvent mal diagnostiquée. Un lot qui se lit plus clair est en général pris pour un problème de pigment, et environ une fois sur deux c'est un problème de surface : la texture est sortie plus plate parce que l'outil tournait chaud, ou la brillance a changé parce que le refroidissement a changé. Mesurez L*, puis mesurez la brillance, et n'ouvrez qu'ensuite la conversation sur le pigment. Si le pigment est bon et que la surface a bougé, vous passerez une semaine à discuter d'une couleur qui n'a jamais changé.
La troisième ligne est celle qui vous permet de gagner une discussion que vous auriez perdue autrement. Un fournisseur qui correspond sous la lumière du jour et échoue sous le fluorescent d'un magasin ne ment pas, et le revendeur non plus. Les deux décrivent la même pièce sous des lumières différentes, et la seule issue est de nommer les illuminants dans la spécification avant que cela n'arrive.
Que faire d'un lot qui a déjà échoué
La spécification empêche le prochain lot. Elle ne fait rien pour les cinq mille pièces qui sont dans votre entrepôt, et c'est la question que le revendeur pose réellement au téléphone.
Il existe quatre traitements honnêtes et un malhonnête, et l'arithmétique est différente pour chacun.
| Traitement | Ce que ça coûte | Quand c'est le bon choix |
|---|---|---|
| Retour à l'usine | Le fret aller-retour, plus la discussion | Le lot est clairement hors d'une tolérance écrite et l'usine en convient |
| Trier et vendre en qualité B | La main-d'œuvre de tri, plus une remise de 20 à 35 pour cent | La dérive est faible et la couleur se lit encore comme elle-même |
| Garder pour la prochaine commande et mélanger | Le stockage, plus le risque de contaminer un lot propre | Seulement si l'écart est inférieur à environ 1,5 et que les SKU sont interchangeables |
| Absorber en promotion | La marge pleine sur les unités, une récupération partielle en trafic | La couleur est saisonnière et vous alliez la démarquer de toute façon |
| Le vendre comme « le même rouge » | Rien aujourd'hui, et le compte plus tard | Jamais |
La quatrième ligne est sous-utilisée. Une couleur légèrement décalée qui part en deux pour un est un coût marketing que vous pouvez mesurer, alors que les mêmes pièces qui dorment dans un bac de retours sont une perte que vous ne pouvez pas. J'ai vu des distributeurs garder un lot non conforme huit mois en espérant qu'un client ne le remarque pas, ce qui est la pire des options parce que cela transforme un problème de couleur en problème de confiance.
La troisième ligne est celle qui a l'air maligne et qui ne l'est généralement pas. Mélanger un lot dérivé dans la commande suivante le cache à l'intérieur d'un plus grand chiffre, et ensuite, quand le revendeur trouve deux nuances dans un carton, la plainte ne porte plus sur la couleur, elle porte sur ce que vous saviez. Ne le faites que si la différence est réellement invisible, et soyez prêt à le prouver par une mesure plutôt que par un haussement d'épaules.
Il existe aussi une cinquième option que personne ne liste parce qu'elle exige un aveu : prévenir le revendeur avant qu'il ne le découvre, lui offrir les deux choix et le laisser décider. D'après mon expérience, environ la moitié prend la qualité B avec remise et l'autre moitié prend l'avoir, et presque tous repassent commande ensuite. Le coût de l'aveu est un mail gênant. Le coût de la découverte, c'est le compte.
La page que vous envoyez avec le bon de commande
Tout ce qui précède se replie sur une seule page, et cette page vaut plus que la discussion parce qu'elle voyage sans vous.
Elle comporte six lignes et elles tiennent sur une feuille. Le nom de la couleur et la famille à laquelle elle appartient. La référence de la plaque, sa date et qui la détient. La tolérance en delta E 2000, avec la formule écrite plutôt que sous-entendue. Les conditions de mesure : instrument, ouverture, mode spéculaire, illuminants, observateur. La règle d'échantillonnage : combien de pièces, issues de combien d'empreintes, mesurées où. Et le traitement, c'est-à-dire ce qui se passe si un lot tombe hors de la bande.
C'est tout. Pas de dissertation, pas de photos d'une coque sur une table, pas d'adjectifs. Une usine qui reçoit cette page sait exactement ce qui sera mesuré et comment ce sera jugé, et une usine qui reçoit une photo et le mot « rouge » ne sait ni l'un ni l'autre.
La raison de la tenir sur une page n'est pas l'élégance, c'est qu'une spécification que personne ne lit revient à n'en avoir aucune. La version de deux pages est survolée et le paragraphe qui comptait est manqué, et ensuite il y a un conteneur en litige à cause d'une ligne qui était page deux, au milieu, en petits caractères.
Envoyez-la avec chaque commande, pas seulement la première. La personne qui la lit à l'usine change plus souvent que la spécification, et le coût de renvoyer une page est nul.
Deux choses que nous avons ratées
Pendant environ deux ans, nous avons défendu les réclamations de couleur avec une formule que nous ne nommions pas. Quand un acheteur disait que le rouge était faux, nous envoyions une mesure, et la mesure était un delta E 1976, et elle tournait autour de quatre, et nous disions que quatre était acceptable. Ce que nous disions en réalité, c'est que 2,1 était acceptable, ce qui était parfois vrai et parfois non, et nous n'avons pas une seule fois indiqué à l'acheteur quelle formule avait produit le chiffre.
La seconde erreur était plus subtile et elle nous a coûté une bonne relation d'usine. Nous avons refusé deux lots de suite pour non-conformité, et il s'est avéré que les deux refus portaient sur une plaque restée en vitrine. L'usine avait eu raison les deux fois. Nous avions passé quatre mois à dire à un fournisseur compétent qu'il était incompétent, sur la foi d'une référence qui avait changé de couleur sans que personne regarde.
Les deux erreurs ont la même forme que la plupart des erreurs coûteuses de ce métier : nous avions un chiffre, et nous n'avions jamais vérifié ce que ce chiffre mesurait.
Six questions avant la prochaine commande chez un fabricant de coque
Quel est l'étalon physique, qui le détient, et quand a-t-il été remesuré pour la dernière fois. S'il n'y a pas de plaque, le reste de la conversation porte sur la façon d'en créer une.
Quelle formule figure sur votre rapport d'inspection, 1976 ou 2000. Demandez le chiffre et la formule dans la même phrase, et traitez un rapport qui ne nomme pas la formule comme un rapport 1976.
Quelle tolérance, par famille de couleurs, et que se passe-t-il quand un lot la dépasse. La seconde moitié est ce qui décide si la tolérance est réelle.
Quel instrument, quelle ouverture, et spéculaire inclus ou exclu. Un fournisseur doté d'un instrument correct répondra en une ligne ; celui qui n'en a pas décrira la marque de la machine et s'arrêtera.
Sous quels illuminants la validation a-t-elle été faite, et a-t-elle été contrôlée sous deux. Un seul illuminant signifie que le métamérisme n'a pas été testé.
Combien de pièces par empreinte ont été mesurées, et sur quelle partie de la pièce. La couleur varie sur une pièce moulée et près du seuil d'injection ; une seule mesure au milieu de la carotte ne dit rien du bord.
À lire ensuite
Deux articles voisinent celui-ci. La question de savoir pourquoi deux couleurs issues du même moule s'ajustent différemment, qui est une histoire de dimensions plutôt qu'une histoire de couleur, se trouve ici : Le demi-millimètre qui décide si la coque se monte. Et l'échelle des prix, pourquoi une coque coûte soixante centimes et une autre un dollar quatre-vingts, se trouve ici : La coque à 0,60 dollar et la coque à 1,80 dollar.
Les gammes elles-mêmes, avec la famille de couleurs et la tolérance indiquées modèle par modèle plutôt que le mot « rouge », figurent sur la page coque de téléphone en gros et sur la page coque iPhone en gros.
À propos de We Accessory
We Accessory fournit des coques, des verres trempés de protection d'écran et des protections d'objectif photo aux grossistes, aux chaînes et aux marques de distributeur depuis 2012. Chaque couleur que nous produisons possède une plaque moulée avec des valeurs Lab consignées, une tolérance par famille de couleurs exprimée en delta E 2000, et une feuille de validation signée sous deux illuminants. Nous vous enverrons les valeurs Lab et la formule avec le premier échantillon.
Si vous avez un rayon qui donne l'impression que deux entreprises différentes l'ont fabriqué, envoyez-nous les deux lots. Nous mesurerons l'un et l'autre contre une plaque, nous vous dirons avec quelle formule l'écart a été calculé, et nous dirons clairement si la faute est dans notre moulage ou dans un étalon qui a dérivé.
Adresse : 2F, Block A2, Nanchang Industrial Area, Xixiang Town, Bao'an District, Shenzhen, Chine Tél : +86-755-36818832 WhatsApp : +86-15919800304 E-mail : [email protected] Web : weaccessory.com
— William Shaw, Directeur des Ventes de We Accessory
Partager:


Pourquoi Choisir We Accessory
14+
Années d'expérience
2000+
Produits
50+
Pays desservis
OEM
Service personnalisé
2-4
Livraison rapide
Grossiste en accessoires téléphone
We Accessory est un grossiste en accessoires téléphone depuis 2012. Coques et verres trempés pour iPhone, Samsung, Xiaomi et Huawei : MOQ 50 pièces en stock, logo et emballage OEM dès 1 000 pièces.
Questions Fréquentes
Où se trouve We Accessory?
À Shenzhen, où se trouvent notre entrepôt et notre équipe de contrôle qualité.
Quels produits proposez-vous?
Des coques et des verres trempés pour iPhone, Samsung, Xiaomi, Huawei et les autres grandes marques.
Proposez-vous des services OEM/ODM?
Oui. Logo, couleur et emballage de vente personnalisés démarrent à 1 000 pièces par modèle.
Quel est le délai de livraison?
Les modèles en stock partent en 2 à 4 jours ouvrés par DHL, FedEx ou UPS. La production sur mesure prend 10 à 20 jours.
We Accessory (WeAccessory.com)
Adresse:2F, bloc A2, zone industrielle de Nanchang, ville de Xixiang, district de Bao'an, Shenzhen
Tél: +86-755-36818832
Mobile/WhatsApp: +86-15919800304
E-mail: [email protected]
Microsoft Teams: william.shaw186
Mots clés produit
Envoyez-nous une demande
Pls nous contactent si n'importe quel intérêt, nous répondrons votre enquête aussitôt que possible