 English
 Français
 Deutsch
 Español
 Italiano
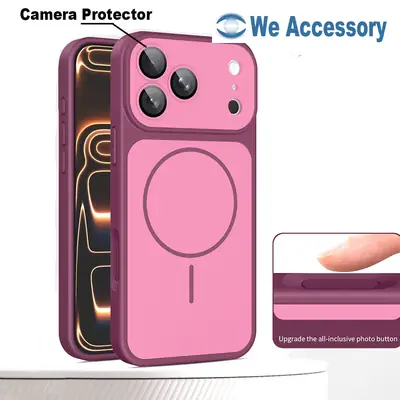
Coque iPhone 18 Pro Max à toucher peau compatible MagSafe finition mate avec protection d'appareil photo intégrée
Produits recommandés
-
-
 Coque iPhone Duo avec support à anneau rotatif 360° N52 2300 Gauss coque-support magnétique puissante
-
 Coque transparente magnétique iPhone 18 Pro avec protection d'appareil photo intégrée
-
 Coque pliable mate magnétique iPhone Duo toucher peau aimant puissant N52 coque 2 en 1
-
 Accessoires iPhone 18 coque magnétique 3 en 1 iPhone 18 Pro avec support d'appareil photo et anneau
-
 Coque avec support MagSafe iPhone 18 Pro avec protection en verre de l'appareil photo et support pliable
-
 Nouvelle tendance coque iPhone 18 Pro effet mat et toucher peau avec anneau et support de téléphone MagSafe
-
 Accessoires téléphone coque iPhone 18 Pro avec support magnétique pliable et support de téléphone
-
 Accessoires iPhone 18 Coque iPhone 18 Pro avec anneau maintien Protection caméra Coque MagSafe
-
 Coque porte cartes iPhone 18 Pro Max Coque support MagSafe Fenêtre coulissante Protection caméra
-
 Nouveau design Coque iPhone 18 Pro Hybride TPU+PC Style Valise MagSafe Résistant
-
 Coque en cuir magnétique style business iPhone 18 Pro 2-en-1 coque iPhone luxueuse
-
 Nouvel accessoire iPhone 18 Pro coque transparente magnétique double couleur 2-en-1 anti-choc
-
 Fournisseur Accessoires iPhone 18 Coque iPhone 18 Pro en Gros Mate Magsafe Nouveau
-
 Coque iPhone 18 Pro en Gros Colorée Transparente Magsafe Nouvelle Coque iPhone 18 Pro
-
 Société Accessoires Mobiles Coque iPhone 18 Pro Magsafe avec Support Téléphone Nouveau
-
 Fabricant Coques Coque iPhone 18 Pro Max Blindage Protection Appareil Photo et Support
-
 Distributeur Coques iPhone Nouvelle Coque Pliable iPhone Duo TPU+PC 2en1 Protection Complète
-
 En Gros Coque Jelly 2 en 1 Magsafe iPhone 17 Coque colorée silicone iPhone
-
 Fournisseur coques Apple iPhone Coques électrolytiques colorées iPhone 17 Pro
Distributeur de coques, pourquoi les coques cassent toujours dans le meme coin
7 novembre 2026
Chaque mois, un carton arrive à notre bureau, expédié par une chaîne de quatre boutiques de Poznań, et ce n'est pas la chose la plus agréable à ouvrir. À l'intérieur se trouvent les coques que le personnel de Dorota a reprises au cours des quatre semaines précédentes : des coins fissurés, une fente au niveau du bouton de volume, une face arrière portant une fracture en étoile qui donne l'impression qu'une pierre l'a frappée. Elle les envoie pour deux raisons. Elle veut savoir à qui revient la faute, et un carton de marchandise morte lui coûte moins cher qu'une dispute avec un fournisseur.
J'ai maintenant ouvert onze de ces cartons. La première chose qui frappe, et la chose que je n'ai jamais vue mentionnée une seule fois dans un devis, c'est que les défaillances ne sont pas réparties uniformément dans le carton. Quarante coques venues de quarante clients différents, et vingt-deux d'entre elles ont cassé au même coin.
Pas le même modèle. Pas la même couleur. Le même coin, en moyenne.
La deuxième chose, c'est que Dorota accusait l'usine depuis un an et que l'usine accusait ses clients, et que les deux avaient partiellement raison d'une manière qu'aucun des deux ne pouvait prouver, parce qu'aucun des deux n'avait jamais regardé plus de trois coques à la fois. Trois, ce n'est pas un échantillon. Trois, c'est une anecdote avec une photo jointe.
Cet article porte sur ce qu'un carton de coques cassées peut vous apprendre qu'une fiche technique, un devis et un rapport de laboratoire ne peuvent pas vous apprendre. Il ne porte pas sur les notes de résistance aux chutes, parce que chaque fournisseur de ce secteur annonce une note de chute et qu'aucune ne veut dire la même chose. Il porte sur la forme que prennent les fissures, sur l'endroit où elles commencent, et sur ce que chaque forme accuse.

Retours classés par signature
Une coque cassée est le compte rendu d'un seul événement
Une coque qui a servi pendant un an est un objet plutôt ennuyeux. Une coque qui a lâché est un petit enregistreur. Elle conserve quatre choses : par où l'impact est entré, jusqu'où la matière a accepté de se plier, où la géométrie lui a ordonné de s'arrêter, et quelle était la température pendant tout cela.
Si vous considérez un retour de cette façon, le débat sur la faute cesse d'être personnel. Vous ne demandez pas si l'usine est honnête ou si le client est négligent. Vous demandez laquelle de ces quatre choses a cédé la première, et les réponses possibles ne sont pas si nombreuses.
En pratique, les réponses se regroupent en trois familles, et elles se ressemblent assez peu pour qu'une personne ayant trié une centaine de retours les distingue en deux secondes environ par coque.
La rupture par impact, qui est un seul événement, généralement violent, et qui laisse une fissure rayonnant depuis un point de contact.
La rupture par fatigue, qui est faite de milliers de petits événements et ne laisse aucune fissure rayonnante. Elle laisse une matière blanchie, un bord ramolli, une coque qui s'est détendue sur les côtés et qui glisse hors d'une poche.
Le défaut de moule, qui n'est pas un événement du tout. Il est inscrit à l'usine et il apparaît à la première chute, toujours au même endroit, toujours sur des coques issues de la même empreinte.
La plupart des retours que nous voyons relèvent de la première famille, un bon nombre de la deuxième, et la troisième est rare mais la plus coûteuse, parce qu'on la découvre généralement après avoir expédié quatre mille pièces.
La raison pour laquelle cela compte commercialement est simple. La rupture par impact est une conversation de conception que vous pouvez avoir avec une usine et gagner, parce qu'elle se résume à des chiffres que vous pouvez inscrire dans un bon de commande. La rupture par fatigue est en partie une conversation sur la qualité de la matière et en partie une conversation sur le stock. Le défaut de moule est une conversation sur l'outillage qui porte une date de péremption, et cette date est celle à laquelle le conteneur arrive.
Les chutes ne sont pas aléatoires
Voici la partie qui surprend presque tous les acheteurs à qui je l'ai expliquée. Les chutes ont l'air aléatoires et ne le sont pas. Triez une centaine de retours selon le coin qui a cassé, et un schéma apparaît qui n'a rien à voir avec le téléphone et tout à voir avec le corps humain.
Nos propres cartons, onze d'entre eux, soit environ quatre cents coques, se répartissent comme suit. Ces chiffres sont les nôtres, ce ne sont pas ceux d'une enquête, et je m'attendrais à ce que les vôtres diffèrent légèrement selon que votre marché penche vers les droitiers et selon la poche que les gens utilisent.
| Où la casse s'est produite | Part de nos retours |
|---|---|
| Coin inférieur gauche | 31 % |
| Coin inférieur droit | 22 % |
| Coins supérieurs (d'un côté ou de l'autre) | 9 % |
| Fracture en étoile sur la face arrière | 14 % |
| Anneau de caméra ou son pourtour | 11 % |
| Déchirure à une découpe de bouton ou au bord du port | 7 % |
| Aucune fissure — détendue, blanchie, ajustement lâche | 6 % |
Regardez les deux premières lignes ensemble et vous obtenez 53 % de toutes les défaillances dans deux coins de la même extrémité du téléphone, le côté gauche menant de neuf points. Ce n'est pas une coïncidence et ce n'est pas un problème d'usine. C'est la forme d'un droitier qui sort un téléphone d'une poche de pantalon droite avec deux doigts, qui le regarde glisser et qui ne rattrape rien.
L'autre extrémité du téléphone ne pèse presque rien, parce qu'un téléphone qui sort d'une poche et qui tombe pivote. L'extrémité tenue par les doigts monte, l'extrémité opposée descend, et l'extrémité opposée, c'est le bas. Neuf fois sur dix, le téléphone quitte la main à hauteur de hanche, en rotation, et la première chose qui rencontre le sol est un coin inférieur.
Cela entraîne trois conséquences qui valent plus que l'observation elle-même.
Premièrement, une usine qui teste sa coque en la laissant tomber à plat sur le dos a testé la partie du produit qui lâche le moins souvent. À plat sur le dos, on trouve les fractures en étoile, qui représentent 14 % des retours. On n'y trouve pas les fissures de coin, qui en constituent la moitié.
Deuxièmement, l'écart entre la part du coin inférieur gauche et celle du coin inférieur droit renseigne sur votre marché. Si vous vendez sur un marché où les téléphones se portent en sac plutôt qu'en poche, la répartition s'aplatit et la part totale des coins baisse. Si vous vendez sur un marché où les boutiques ont des sols carrelés durs et où les trottoirs dehors sont en pierre, tout augmente.
Troisièmement, et c'est celle qu'on oublie, la même coque peut tenir un an sur un territoire et revenir à 8 % sur un autre, et ce sera le sol. Un sol en marbre dans un centre commercial et une moquette dans un bureau sont deux produits différents du point de vue de votre garantie, et ni l'un ni l'autre ne figure dans la spécification.
L'énergie est faible ; l'arrêt ne l'est pas
Passons à l'arithmétique, parce que c'est là que les acheteurs découvrent généralement qu'ils se disputent sur le mauvais chiffre depuis des années.
Un téléphone moderne avec sa coque pèse entre 180 et 240 grammes. Soulevez-le à hauteur de hanche et lâchez-le, et l'énergie en jeu est modeste — du même ordre que celle nécessaire pour poser un paquet de sucre sur une table. La grandeur pertinente est masse × gravité × hauteur :
| Téléphone + coque | 1,0 m | 1,2 m | 1,5 m | 1,8 m |
|---|---|---|---|---|
| 180 g | 1,77 J | 2,12 J | 2,65 J | 3,18 J |
| 200 g | 1,96 J | 2,35 J | 2,94 J | 3,53 J |
| 240 g | 2,35 J | 2,83 J | 3,53 J | 4,24 J |
Deux ou trois joules. Un téléphone qui tombe d'un comptoir n'est pas un accident de voiture. Rien ici n'explique une fissure à lui seul.
Le chiffre qui l'explique est celui d'à côté : la distance sur laquelle un objet est autorisé à voyager pendant qu'il s'arrête. L'énergie est égale à la force multipliée par la distance, donc les deux mêmes joules absorbés sur 1,6 millimètre de déflexion de coin représentent environ la moitié de la force des deux mêmes joules absorbés sur 0,9 millimètre.
| Chute de 1,5 m, coque absorbant 60 % | Arrêt sur 0,9 mm | Arrêt sur 1,6 mm |
|---|---|---|
| Force moyenne au coin | ~1 310 N | ~735 N |
Ce n'est pas une différence subtile. C'est la différence entre une coque qui se fissure et la même coque, même matière, même couleur, qui survit. Et c'est presque entièrement une question de géométrie : quelle quantité de matière se trouve dans le coin, et si elle dispose d'un endroit où aller lorsqu'elle est comprimée.
C'est l'idée la plus utile de tout cet article. Vous ne pouvez pas réduire la chute. Vous ne pouvez qu'allonger l'arrêt. Chaque décision de conception sérieuse dans une coque de protection est une décision sur l'endroit où la coque a le droit de se déformer, sur l'ampleur de cette déformation, et sur ce qui arrive à la matière repoussée sur le côté.
Ce qui explique aussi pourquoi les deux modes de défaillance se compensent l'un l'autre. Un coin qui se déforme beaucoup est un coin qui survivra à une chute et qui, à terme, se déformera définitivement. Un coin qui se déforme très peu est un coin qui transfère l'impact au téléphone. Il n'existe aucune version de cette équation qui ne coûte rien.
La surface de contact : pourquoi 2,5 mm et 6 mm sont deux produits différents
Le deuxième chiffre géométrique est le rayon de coin, et c'est la dimension la plus mal spécifiée de toute l'industrie de la coque. Demandez-la dans un devis et vous recevrez généralement une photo en retour.
Un coin arrondi répartit l'impact sur une surface qui croît à peu près comme le carré du rayon. Un coin de 2,5 mm rencontre un sol carrelé sur environ 20 millimètres carrés. Un coin de 6 mm rencontre le même sol sur environ 110. Même énergie, cinq fois plus de surface pour la porter.
| Rayon de coin | Surface de contact approximative | Pression par newton |
|---|---|---|
| 2,5 mm | ~20 mm² | 0,051 N/mm² |
| 4 mm | ~50 mm² | 0,020 N/mm² |
| 6 mm | ~113 mm² | 0,009 N/mm² |
| 8 mm | ~201 mm² | 0,005 N/mm² |
Je ne vais pas prétendre qu'un article de blog remplace une analyse par éléments finis, et tout fournisseur qui vous dit qu'un chiffre de rayon décide à lui seul de la survie vous vend un chiffre plutôt qu'un produit. Ce que le tableau montre, c'est la direction et l'ordre de grandeur de l'effet, et cela suffit pour avoir une conversation utile.
Deux choses en découlent. Un coin vif ne concentre pas seulement les contraintes à l'intérieur de la matière, il les concentre aussi sur le sol, ce qui compte lorsque ce sol est un petit carrelage à granulats de pierre plutôt qu'une surface lisse. Et un coin vif est le coin qui s'ébrèche, ce qui est une défaillance différente et moins coûteuse qu'une fissure, mais qui fait plus mauvaise impression en boutique.
Le moyen le moins cher de faire paraître une coque plus affûtée, et c'est exactement ce que fait une réduction de coûts, consiste à retirer deux millimètres au rayon de coin. Cela se photographie mieux. C'est la raison pour laquelle tant de coques du milieu de gamme paraissent chères et reviennent si mal.
Cinq signatures, et ce que chacune accuse
Si vous devez trier un carton, triez par signature plutôt que par modèle, et comptez. Cinq formes couvrent presque tout ce que j'ai vu. Elles sont détaillées une par une dans la suite de cet article, avec la cause que chacune désigne et ce qu'il faut faire, mais voici d'abord la carte pour que vous voyiez la logique.
| Signature | À quoi cela ressemble | Ce que cela accuse généralement |
|---|---|---|
| Fissure de coin | Fissure radiale partant du coin, souvent avec un petit cratère | Déflexion au coin ; rayon, épaisseur de paroi, absence de poche d'air |
| Fracture en étoile sur le dos | Plusieurs fissures courtes rayonnant depuis un seul point | Charge ponctuelle, pas une chute à plat ; clés dans une poche, bord de table |
| Fente de l'anneau de caméra | Anneau fissuré autour de l'ouverture de l'objectif, souvent d'un seul côté | Hauteur et épaisseur de l'anneau ; l'anneau qui fait levier |
| Déchirure de découpe | Fente nette allant d'un bouton ou d'une ouverture de port vers le bord | Matière trop fine à la découpe, ou mauvais grade de TPU |
| Blanchiment et relâchement | Aucune fissure ; bords pâles, ajustement lâche, jaunissement | Fatigue et migration des plastifiants, pas un impact |
Triez une centaine de retours dans ces cinq piles et vous constaterez que les piles ne sont pas également réparties sur votre catalogue. Cette répartition est la chose la plus précieuse que vous puissiez envoyer à une usine, parce qu'elle est précise, comptable et impossible à contester.
La fissure de coin
C'est la signature qui remplit la moitié du carton, elle mérite donc la plus grande attention. Elle part de l'extérieur du coin, progresse vers l'intérieur et légèrement le long du bord, et si vous observez la surface de rupture sous une lumière vive, vous distinguez généralement deux zones : une région plus lisse, légèrement brillante, où la matière a été étirée lentement, et une région plus rugueuse et mate où elle a fini par lâcher. La partie brillante est celle où la fissure a grandi. La partie mate est celle où elle a rompu.
Cette structure en deux zones vaut la peine d'être connue, parce qu'elle vous dit quelle part de l'impact est passée dans la matière et quelle part est passée dans le téléphone. Une grande zone brillante signifie que la coque absorbait et que la fissure a pris son temps. Une petite zone brillante et une grande zone mate signifient que la coque a encaissé la charge et a lâché vite, ce qui est généralement la meilleure issue pour le téléphone et la pire pour votre taux de retour.
La cause est presque toujours une combinaison de deux choses : pas assez de matière dans le coin, et aucun endroit où cette matière puisse aller. Un coin plein est un coin qui doit comprimer sa propre épaisseur de paroi. Un coin avec un évidement, une poche ou un jeu de nervures internes peut flamber dans cet espace et répartir la charge sur deux millimètres au lieu d'un.
C'est pourquoi la réduction de coûts la plus douloureuse n'est pas celle qui retire de la matière à l'arrière. C'est celle qui comble discrètement la poche interne du coin pour que l'outil tourne plus froid et que le cycle soit plus court de quatre secondes. Sur un devis, c'est invisible. Sur un taux de retour, non.
Ce que vous pouvez spécifier : une épaisseur de paroi minimale au coin, un rayon externe minimal et — ce que presque personne ne demande — le fait que le coin soit plein ou qu'il comporte un vide interne. Demandez un dessin de coupe du coin. Si le fournisseur ne peut pas en produire un, il vous chiffre une forme et non une pièce.
L'étoile sur la face arrière
Quatorze pour cent de nos retours, et celle qui est le plus souvent mal diagnostiquée, parce qu'elle a l'air violente et qu'elle ne l'est généralement pas.
Une fracture en étoile, ce sont plusieurs fissures courtes rayonnant depuis un seul point de la face arrière de la coque, souvent avec un petit enfoncement ou un point blanchi au centre. Ce n'est pas ce que produit une chute à plat. Une chute à plat répartit la charge sur tout le dos et, sur un dos rigide en polycarbonate, ne produit généralement rien ou une seule longue fissure le long de la ligne la plus faible.
Une étoile est une charge ponctuelle. Quelque chose de petit et de dur a appuyé sur le dos de la coque en un seul endroit. Les suspects habituels sont les mêmes sur tous les marchés : des clés et un briquet dans la même poche, un téléphone posé sur un grain de sable sur une table, le coin d'une chaise, un porte-clés de voiture et — celle que les acheteurs ne croient jamais — le bord de la poignée d'un chariot de supermarché.
Ce qui compte avec les étoiles, c'est qu'elles relèvent surtout d'une histoire d'épaisseur et de rigidité plutôt que d'une histoire de chute. Un dos de 0,8 mm de polycarbonate résiste nettement moins bien à une charge ponctuelle qu'un dos de 1,0 mm, et la différence de coût matière se compte en fractions de centime. C'est pourtant l'un des premiers endroits où passe une réduction de coûts, parce que c'est invisible sur une photo et que personne ne pèse une coque au comptoir.
Il existe aussi une réponse de conception qui ne coûte rien : un dos légèrement bombé ou nervuré répartit une charge ponctuelle sur une surface plus large qu'un dos plat. Un dos parfaitement plat est la chose la moins chère à mouler et la plus susceptible de produire une étoile.
L'anneau de caméra
Onze pour cent, et en hausse, parce que le bloc caméra grossit sur chaque haut de gamme depuis cinq ans et que l'anneau qui l'entoure est devenu un levier.
Posez un téléphone face vers le haut sur une table et il repose sur l'anneau de caméra. Laissez-le tomber sur un coin arrière et l'anneau encaisse un choc sous un angle qu'aucune autre partie de la coque ne voit. Un anneau surélevé de 1,2 mm au-dessus de l'objectif et moulé dans le même TPU que le corps se pliera ; un anneau surélevé de 2 mm et réalisé en insert séparé plus rigide transférera la charge dans le dos et se fissurera autour de sa base.
La défaillance que vous obtenez dépend de la construction, et les deux sont des conceptions légitimes. L'erreur consiste à avoir un anneau assez haut pour faire levier et assez fin pour se plier, ce qui est exactement ce que vous obtenez quand un moule est adapté à la hâte du modèle de l'an dernier à la disposition de caméra de cette année.
Deux spécifications comptent. La hauteur de l'anneau au-dessus de l'objectif, et l'épaisseur de paroi là où l'anneau rejoint le dos. Sur les retours que j'ai vus, l'anneau fendu est presque toujours asymétrique : un côté de l'anneau est intact et l'autre a disparu. Cette asymétrie est un indice de fabrication, pas un indice d'utilisateur, parce qu'une chute ne sait pas quel côté de l'anneau est plus fin.
Si vous recevez un lot où l'anneau lâche toujours du même côté, cessez de regarder le client et allez regarder l'outil.
La déchirure au niveau des découpes de boutons
Sept pour cent, et presque toujours une question de matière plutôt que de géométrie, même si les deux sont difficiles à séparer sur une photo.
Une déchirure part d'une ouverture de bouton ou du port de charge et va tout droit vers le bord le plus proche. La coque ne se fissure pas tant qu'elle se dézippe. Cela arrive parce que la matière au bord de la découpe fait deux métiers à la fois : elle est fine, parce qu'elle doit l'être, et c'est la partie qui fléchit chaque fois que quelqu'un appuie sur un bouton de volume ou enfonce un câble.
Deux grades de TPU se comportent très différemment ici. Un grade plus souple — Shore 82A à 85A — s'étirera autour d'une découpe pendant des années et se détendra sur les côtés à la place. Un grade plus dur — 90A et au-delà — tient sa forme et se déchire. Ni l'un ni l'autre n'est faux, et le choix devrait suivre la manière dont la coque est portée plutôt que ce que l'échantillon donnait au toucher en salle d'exposition.
La version coûteuse de cette défaillance est celle où la déchirure atteint le bord du port puis continue dans le coin inférieur, parce qu'elle ressemble alors à une fissure de coin dans le carton et qu'elle est comptée comme telle. Quand vous triez les retours, regardez le tout début de la fissure. Si la fissure commence à une découpe et va vers l'extérieur, c'est une déchirure de découpe qui a voyagé.
Le blanchiment, le relâchement et la fissure d'hiver
Six pour cent du carton, et les six pour cent les plus mal interprétés, parce que ces coques n'ont généralement aucune fissure. Elles reviennent avec une histoire qui ressemble à une réclamation sans objet : elle s'est détendue, elle a jauni, elle glisse, elle flotte.
Ce qui s'est produit, c'est de la fatigue. Chaque appui sur un bouton, chaque entrée dans une poche, chaque fois que la coque est décollée puis remise, la matière sur les côtés est fléchie bien au-delà de ce qu'elle souhaite. Le TPU transparent et translucide blanchit à ces points de flexion — cette ligne pâle et laiteuse qui descend sur le côté d'une coque montée et démontée cent fois n'est pas de la saleté, c'est un microfaïençage. Une fois le faïençage installé, la matière a perdu une partie de sa mémoire élastique, et la coque qui agrippait glisse désormais.
Deux choses aggravent cela et les deux sont des décisions prises avant le moulage de la coque : le système de plastifiants dans le compound, et la quantité de broyat réincorporée dans le granulé. Un fournisseur qui tourne à 20 % de broyat pour tenir un prix produira une coque qui passe le test de chute et se détend en sept mois, et la seconde défaillance coûte à l'acheteur bien plus que la première, parce qu'elle survient pendant la saison d'été, quand personne ne veut de réclamation.
Vient ensuite la fissure d'hiver, qui mérite sa propre ligne parce que c'est un événement physique différent. Le TPU devient plus rigide en refroidissant, et par un matin de janvier, sur un marché où le téléphone a passé la nuit dans une poche de manteau à -5 °C avant de heurter un trottoir en pierre, la même coque qui a survécu à une chute en laboratoire à 22 °C peut lâcher d'une manière que le laboratoire ne reproduira jamais. Si vous vendez en Europe du Nord, dans les pays nordiques ou baltes, demandez une chute à froid. Demandez à quelle température. Un fournisseur qui répond « nous testons à température ambiante » vous dit une chose honnête et une chose utile.
La ligne de joint et la nervure : ce qu'un moule peut et ne peut pas faire
Je veux faire ici une distinction qui épargne beaucoup de discussions aux acheteurs, parce qu'elle sépare deux choses qui sonnent identiques dans un e-mail de réclamation.
Un moule peut être faux d'une manière qui a été conçue : le coin est trop vif, la paroi trop fine, l'anneau trop haut, la poche interne a été comblée. Ce sont des décisions. Elles ont une solution, et la solution a un prix, et vous pouvez négocier.
Un moule peut aussi être faux d'une manière qui n'a pas été conçue : une injection incomplète qui laisse un coin incomplet, une ligne de soudure là où deux fronts d'écoulement se sont rejoints à l'extérieur du coin, une bavure à la ligne de plan de joint, ou un bouchon froid qui a laissé une zone cassante précisément là où l'impact arrive.
Cette seconde liste est une défaillance de process, et elle se manifeste d'une manière très spécifique : les défaillances se regroupent par empreinte, par équipe ou par date, et non par modèle. Dix coques du même carton, toutes cassées au même coin, toutes issues du même numéro d'empreinte : c'est une défaillance de process et l'usine vous doit un lot.
Dix coques issues de trois cartons différents sur quatre mois, toutes cassées au même coin : c'est une défaillance de conception et l'usine vous doit une conversation sur l'outillage.
L'indice qui les sépare se trouve sur la surface de rupture. Une ligne de soudure laisse une ligne visible à l'extérieur de la coque avant qu'elle ne lâche, et la fissure la suivra exactement, parce qu'une ligne de soudure est par construction le plan le plus faible de la pièce. Une fois que vous savez chercher une bande mate discrète qui traverse l'extérieur d'un coin, vous commencerez aussi à en voir sur les nouveaux échantillons, et c'est un avertissement précoce gratuit.
Cent coques, un après-midi, un tableur
Tout ce qui précède ne vaut rien si vous ne faites pas le tri une bonne fois, correctement, parce que la photo d'une seule coque fissurée ne prouve rien et qu'un carton de quarante devient lentement une dispute.
La méthode est ennuyeuse et elle fonctionne. Prenez tous les retours d'un trimestre. Disposez-les sur une longue table, tous orientés dans le même sens, et photographiez la table entière vue de dessus — cette photo est le document le plus utile de tout l'exercice, parce que des schémas que vous ne voyez pas dans votre main apparaissent instantanément en plan large. Numérotez-les ensuite avec des étiquettes autocollantes et remplissez six colonnes.
Modèle et couleur. Quel coin ou quelle zone a lâché. La forme de la fissure, en un mot choisi dans une courte liste que vous inventez vous-même (radiale, étoile, déchirure, blanchiment, rien). L'âge de la coque en mois, d'après le code de lot ou l'historique du client. Le fait que le téléphone à l'intérieur ait survécu ou non, ce que le client peut généralement vous dire. Et le numéro de lot ou de carton, qui figure sur le carton et non sur la coque, donc celui-là demande un coup de téléphone.
Un après-midi suffit pour traiter cent coques à deux personnes avec une cafetière. Le résultat est un décompte par signature, et ce décompte est ce qu'une usine ne peut pas balayer d'un revers de main.
Deux règles de lecture. Premièrement, exprimez tout en part de retours plutôt qu'en nombre, parce que votre volume de ventes bouge et que les retours bougent avec lui. Deuxièmement, faites toujours tourner la même feuille sur votre meilleure vente comme témoin, pour ne pas confondre une coque populaire avec une mauvaise coque. Si votre part de 31 % au coin se situe dans une ligne qui représente 40 % de votre chiffre d'affaires, ce n'est pas une anomalie, c'est la moyenne.
Ce que vous faites du résultat est l'endroit où un distributeur de coques gagne sa marge, et c'est aussi l'endroit où la plupart des acheteurs gaspillent la donnée. Le réflexe évident est d'envoyer un e-mail à l'usine disant « vos coins sont faibles ». Le geste utile est de leur envoyer le décompte, les deux photos, la liste des modèles et la question : quelle est l'épaisseur de paroi au coin qui lâche, et y a-t-il un vide à l'intérieur.
Une usine capable de répondre à cette question en un jour est une usine à garder. Une usine qui répond par la photo d'une autre coque vous dit aussi quelque chose.

Le coin et la paroi derrière
Distinguer un défaut de conception d'un mauvais mardi
Le diagnostic erroné le plus coûteux de cette catégorie consiste à traiter un défaut de conception comme une série de malchances, ou l'inverse — accuser un outil de ce qu'un client a fait sur un sol en pierre.
Il existe trois discriminateurs peu coûteux et vous pouvez les appliquer en une dizaine de minutes.
Le premier est la dispersion. Un défaut de conception est réparti uniformément dans le temps : il apparaît dans chaque carton, dans à peu près la même proportion, aussi longtemps que le moule tourne. Un défaut de process se regroupe : trois semaines de défaillances, puis rien, puis trois semaines de nouveau quand la même équipe fait tourner le même outil.
Le deuxième est la position. Un défaut de conception apparaît au même endroit sur la coque, quel que soit le client qui la retourne. Un défaut de process apparaît au même endroit au même moment, ce qui semble identique jusqu'à ce que vous vérifiiez les numéros de lot et constatiez qu'ils viennent tous d'une empreinte ou d'une journée.
Le troisième est le téléphone. Si le téléphone derrière la coque a survécu à chaque fois, la coque a fait son travail et la fissure est un coût d'exploitation — ennuyeux, pas alarmant. Si les téléphones lâchent aussi, la coque ne dissipe aucune énergie et vous avez un problème bien plus gros que les retours.
Il existe aussi une quatrième vérification qui épargne beaucoup de discussions inutiles, et c'est celle que personne n'aime faire : demandez ce que faisait le client. Non pas pour déplacer la faute — pour classer. Un sol en marbre, une salle de bain carrelée, un tableau de bord de voiture en août, un enfant, un vélo, une échelle. Écrivez la réponse dans une colonne. Après cinquante entrées, vous verrez qu'une part de vos retours vient d'un type de sol qu'aucune coque de votre gamme ne peut surmonter, et que cette part est le plancher sous lequel votre taux de retour ne peut pas descendre, quoi que vous achetiez.
Connaître ce chiffre change la conversation avec un revendeur. Si 2,4 % de vos retours sont du marbre et que votre taux de retour global est de 4 %, alors ce que vous gérez réellement, c'est 1,6 point et le reste est de la géographie.
Le test de chute dans la cage d'escalier
Vous n'avez pas besoin d'un laboratoire pour tester cela, et vous ne devez laisser personne vous dire le contraire. Il vous faut une cage d'escalier, un faux téléphone du même poids qu'un vrai, six coques du lot et quarante minutes.
Voici le protocole qui a fonctionné chez nous, et qui est honnête sur ses propres limites.
Utilisez une masse en forme de téléphone, pas un vrai téléphone, parce que le sujet est la coque et que la masse est la donnée d'entrée. Lâchez de 1,2 mètre, ce qui correspond à peu près à la hauteur à laquelle un téléphone quitte une main, et non de 1,5, parce que 1,5 est un chiffre marketing qui fait paraître la défaillance obtenue pire que celle que subissent vos clients. Lâchez la même coque trois fois sur le même coin puis arrêtez, parce que la quatrième chute ne teste rien qu'un client fera jamais.
Six faces, trois unités par face, et notez le résultat en réussite ou échec par face plutôt qu'en inventant une note sur dix. La note sur dix, c'est ce qu'une usine s'attribue à elle-même.
Faites ensuite la partie que presque personne ne fait : répétez l'ensemble sur un sol dur et sur un sol moquetté, et notez les deux chiffres. L'écart entre les deux est la meilleure explication que vous aurez jamais du fait qu'un revendeur se plaint et qu'un autre non.
Et si vous vendez sur un marché froid, refaites les six faces une fois de plus après avoir laissé les coques dehors deux heures en janvier. Les défaillances obtenues alors ne sont pas représentatives du laboratoire et elles sont entièrement représentatives de vos clients.
Deux résultats méritent une action immédiate. Un coin qui lâche à la première chute sur deux des trois unités ou plus est un moule qui a besoin d'une conversation cette semaine. Une coque qui survit aux six faces à température ambiante et en rate quatre sur six au froid est un problème de grade de matière, et cela n'apparaîtra dans aucun test que votre fournisseur réalise aujourd'hui.
Six chiffres qui décident si la prochaine chute sera une rayure ou une fissure
Si vous ne retenez rien d'autre de cet article pour votre prochaine négociation, retenez cette liste. Aucun de ces points n'est exotique et tous peuvent être réglés en un seul e-mail avant qu'un moule ne soit taillé.
L'épaisseur de paroi aux quatre coins, en millimètres, sur un plan plutôt que sur une photo. Elle est généralement plus fine que le dos, parce que la matière doit s'écouler dans le coin en fin de remplissage, et les coins sont là où la moitié de vos retours se produisent.
Le rayon de coin externe, avec un minimum déclaré. Tout ce qui est sous 2 mm est une décision de conception pour paraître affûté, et cela doit être un choix conscient plutôt qu'un accident dû à un outil réutilisé.
L'existence d'un vide ou d'une nervure interne au coin, et sa profondeur. C'est la dimension qui transforme 1 310 newtons en 735, et elle n'est presque jamais spécifiée.
La hauteur de l'anneau de caméra au-dessus du verre, plus l'épaisseur de paroi de l'anneau là où il rejoint le dos. Haut et fin se plie ; haut et épais fait levier sur le dos. Les deux sont des conceptions honnêtes, mais vous devriez savoir laquelle vous avez achetée.
La dureté du TPU, en Shore A, et le plafond de broyat en pourcentage. Une coque en 90A qui agrippe fort et se déchire à un port, une 85A qui fléchit et se détend à huit mois — et un plafond de 20 % de broyat qui transforme discrètement la première en la seconde.
Un protocole de chute nommé, avec une hauteur, une liste de faces, un nombre d'unités et une température. « Testé en chute », deux mots sur une fiche technique, valent le papier sur lequel ils sont écrits et pas davantage.
Tout fournisseur capable de répondre à ces six points dans un document en une semaine est un fournisseur avec lequel vous pouvez construire une gamme. Tout fournisseur qui répond « notre ingénieur dit que c'est très solide » vous dit exactement quel type de relation vous allez avoir, et il est moins cher de l'apprendre maintenant que dans un carton.
Ce que le schéma vous dit de réapprovisionner, et ce qu'il faut abandonner
La dernière chose à faire avec un carton trié est de le laisser modifier votre assortiment, parce que c'est là qu'est le bénéfice et que ce n'est pas celui qu'on attend.
Six mois de signatures montrent généralement une ligne qui porte beaucoup de réclamations pour une petite part des ventes. Cette ligne est la chose la moins chère à corriger que vous possédiez : abandonnez-la, ou remplacez-la par un moule légèrement plus épais de la même famille, et votre taux de retour baisse sans aucun changement sur le reste du catalogue. Pour un distributeur de coques, l'arithmétique de cet arbitrage est presque toujours évidente dès qu'on regarde — une coque avec un coin fin ne vous coûte pas le prix de la coque, elle vous coûte la coque, le fret, la manutention, l'avoir et environ quarante minutes du temps de quelqu'un.
Il existe un second schéma qui mérite action, et il est plus subtil. Les défaillances se concentrent sur les modèles que vous vendez le plus profondément, parce que la profondeur est ce qui expose un moule. Une coque dont vous achetez quarante pièces sera jugée sur quarante clients. Une coque dont vous achetez quatre mille pièces sera jugée sur quatre mille, et elle lâchera dans une certaine proportion d'entre eux, quelle que soit sa qualité. Ce n'est pas une raison d'acheter en surface — c'est une raison de consacrer votre effort de spécification là où se trouve le volume, et d'accepter que la longue queue paraîtra toujours plus propre que la tête.
Et une chose à arrêter de faire. Arrêtez d'acheter la même coque en quatre couleurs issues d'un outil sur lequel vous n'avez jamais posé de question, puis de vous demander pourquoi deux des couleurs lâchent plus souvent. Elles ne lâchent pas plus souvent, en général. Ce qui se passe, c'est qu'une couleur est votre couleur de volume et qu'elle prend l'exposition, tandis que les autres restent en rayon. La défaillance était là depuis le début, distribuée par vos propres achats et non par le moule.
Le carton de coques sur le bureau de Dorota est désormais trié chaque trimestre, et la dispute sur la faute a été remplacée par une page de chiffres qu'elle joint à sa commande de réapprovisionnement. Son taux de retour n'a pas baissé parce qu'elle a changé de fournisseur. Il a baissé parce qu'elle a cessé de deviner quel coin accuser.
Chaque carton raconte une histoire
À propos de We Accessory
We Accessory fournit en gros des coques, du verre trempé et des accessoires mobiles aux grossistes, aux distributeurs et aux chaînes de magasins depuis 2012. Nous exploitons notre propre outillage et nous partageons les chiffres d'ingénierie ennuyeux — épaisseur de paroi au coin, géométrie de l'anneau de caméra, grade de TPU, protocole de chute — avec les acheteurs qui les demandent, parce qu'une coque qui revient coûte cher à tout le monde dans la chaîne.
Si vous voulez un second avis sur un taux de retour qui ne tient pas debout, envoyez-nous les chiffres. Nous vous dirons honnêtement si la faute est dans le moule ou dans le sol.
Adresse : 2F, Block A2, Nanchang Industrial Area, Xixiang Town, Bao'an District, Shenzhen, China
Tél. : +86-755-36818832
WhatsApp : +86-15919800304
E-mail : [email protected]
Web : weaccessory.com
— William Shaw, Head of Sales at We Accessory
Partager:


Pourquoi Choisir We Accessory
14+
Années d'expérience
2000+
Produits
50+
Pays desservis
OEM
Service personnalisé
2-4
Livraison rapide
Grossiste en accessoires téléphone
We Accessory est un grossiste en accessoires téléphone depuis 2012. Coques et verres trempés pour iPhone, Samsung, Xiaomi et Huawei : MOQ 50 pièces en stock, logo et emballage OEM dès 1 000 pièces.
Questions Fréquentes
Où se trouve We Accessory?
À Shenzhen, où se trouvent notre entrepôt et notre équipe de contrôle qualité.
Quels produits proposez-vous?
Des coques et des verres trempés pour iPhone, Samsung, Xiaomi, Huawei et les autres grandes marques.
Proposez-vous des services OEM/ODM?
Oui. Logo, couleur et emballage de vente personnalisés démarrent à 1 000 pièces par modèle.
Quel est le délai de livraison?
Les modèles en stock partent en 2 à 4 jours ouvrés par DHL, FedEx ou UPS. La production sur mesure prend 10 à 20 jours.
We Accessory (WeAccessory.com)
Adresse:2F, bloc A2, zone industrielle de Nanchang, ville de Xixiang, district de Bao'an, Shenzhen
Tél: +86-755-36818832
Mobile/WhatsApp: +86-15919800304
E-mail: [email protected]
Microsoft Teams: william.shaw186
Mots clés produit
Envoyez-nous une demande
Pls nous contactent si n'importe quel intérêt, nous répondrons votre enquête aussitôt que possible