 English
 Français
 Deutsch
 Español
 Italiano
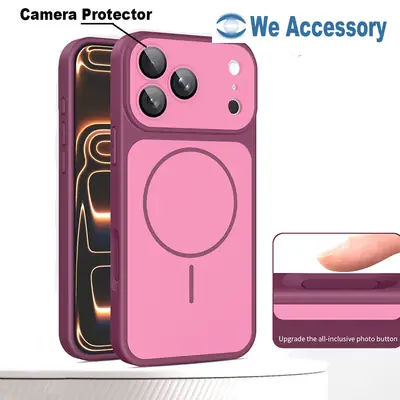
Fundas iPhone 18 Pro Max con tacto piel compatible con MagSafe acabado mate y protección de cámara integrada

Recomendar productos
-
-
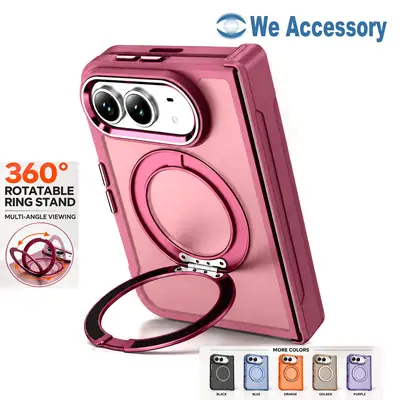 Fundas iPhone Duo con soporte de anillo giratorio 360° N52 2300 Gauss potente funda con soporte magnético
-
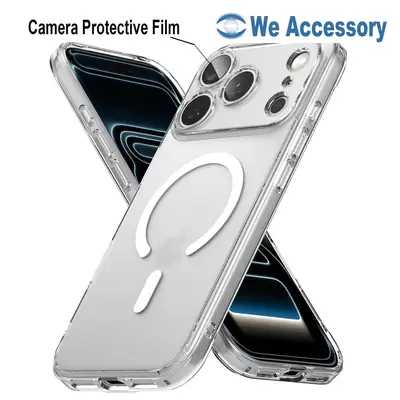 Fundas transparente magnética iPhone 18 Pro con protector de cámara integrado fundas iPhone
-
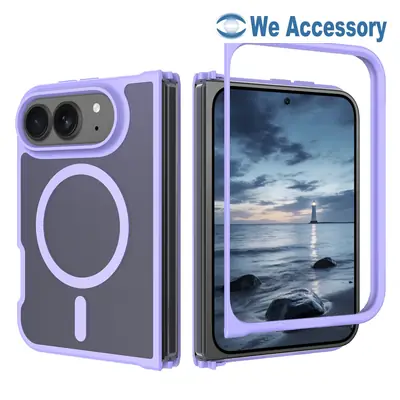 Fundas plegable magnética mate iPhone Duo tacto piel imán fuerte N52 fundas 2 en 1
-
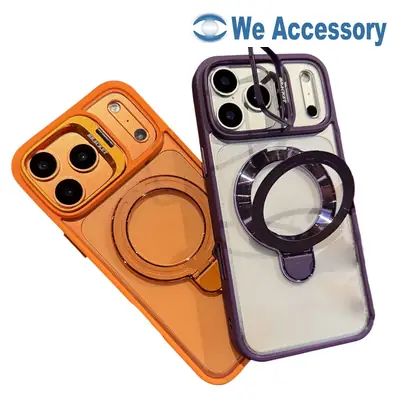 Accesorios iPhone 18 fundas magnética 3 en 1 para iPhone 18 Pro con soporte para cámara y anillo
-
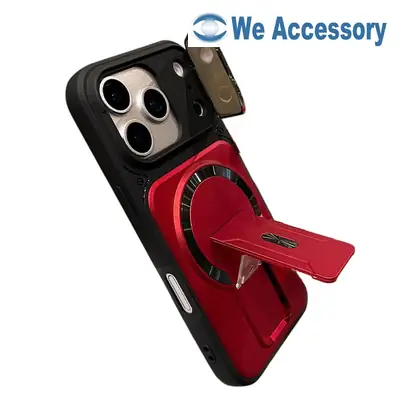 Fundas con soporte MagSafe iPhone 18 Pro con protección de cristal cámara y soporte plegable
-
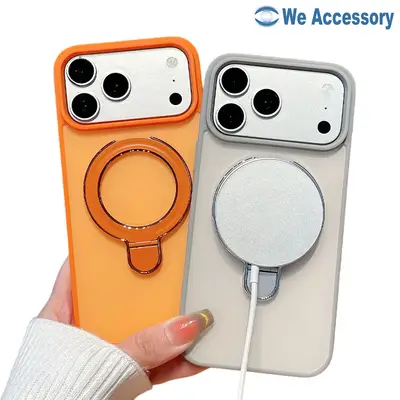 Fundas iPhone 18 Pro nueva tendencia efecto mate y tacto piel con anillo y soporte moviles
-
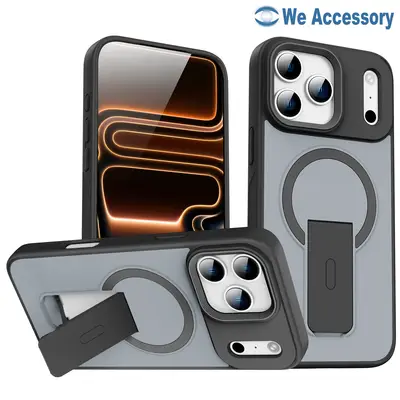 Accesorios móviles fundas iPhone 18 Pro con soporte magnético plegable y soporte para teléfono
-
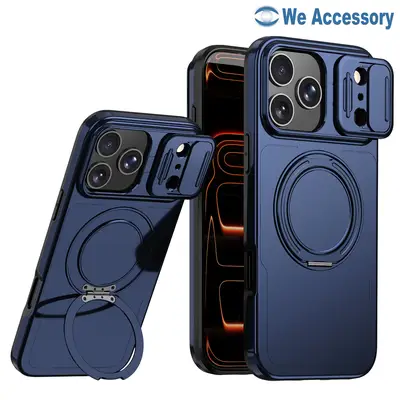 Nuevos accesorios iPhone 18 fundas con soporte anillo iPhone 18 Pro protección de cámara
-
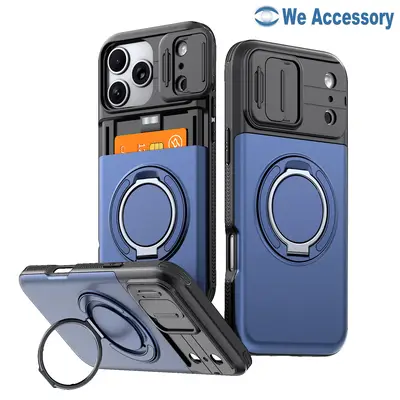 Fundas portatarjetas iPhone 18 Pro Max fundas soporte MagSafe ventana deslizante protección cámara
-
 Nuevo diseño Fundas iPhone 18 Pro Híbrida TPU+PC Estilo Maleta MagSafe Resistente Golpes
-
 Funda cuero magnética estilo ejecutivo iPhone 18 Pro con MagSafe 2en1 fundas lujo iPhone
-
 Nuevo Accesorio iPhone 18 Pro Fundas Transparente MagSafe doble color 2en1 funda irrompible
-
 Proveedor Accesorios iPhone 18 Fundas iPhone 18 Pro al por Mayor Mate Magsafe Nueva
-
 Fabricante Fundas Fundas iPhone 18 Pro Max Blindaje Protección de Cámara y Soporte Nueva
-
 Distribuidor Fundas iPhone Funda Plegable iPhone Fold TPU+PC 2en1 Protección Completa Nueva
-
 Fundas iPhone 18 Pro al por Mayor Colorida Transparente Magsafe Funda Nueva iPhone 18 Pro
-
 Empresa Accesorios Móviles Fundas iPhone 18 Pro Magsafe con Soporte para Cellular Nueva
-
 Al por mayor fundas Jelly 2 en 1 Magsafe iPhone 17 fundas de silicona iPhone
-
 Proveedor fundas Apple iPhone fundas galvanizada colorida iPhone 17 funda genial
Por que el mismo cristal templado cuesta mas para un telefono antiguo que para uno nuevo
October 15, 2026
Una responsable de compras de un distribuidor nórdico —la llamaré Mette, porque prefiere que sus competidores tampoco lean su hoja de costes— me mandó el mes pasado un correo de dos líneas al que llevo dándole vueltas desde entonces.
Pregunta justa. Grosera, pero justa. Y la respuesta honesta me costó tres intentos de redacción, porque la versión corta suena a excusa: es la puesta a punto, no el vidrio. Todo el mundo lo dice. Nadie se lo cree. Así que en lugar de una excusa, este artículo es la aritmética. Plancha a plancha, cesta a cesta, pantalla a pantalla. Cuando termines podrás coger cualquier presupuesto por modelo de cualquier proveedor de protectores de pantalla de vidrio templado —el nuestro incluido— y ver si el número sale de una máquina o de una reunión de ventas.
Y aquí está la parte que me sorprendió cuando hice de verdad los números para este artículo: el vidrio en sí no es lo que encarece un modelo raro. Entre una pieza de 6,9 pulgadas, una de 6,1 y una de 4,7, el coste de material varía unos siete céntimos. El presupuesto varía cuarenta. Esos cuarenta céntimos viven en otro sitio, y en cuanto sepas dónde, puedes discutirlos a la baja —o, mejor todavía, hacerlos desaparecer antes de cursar el pedido.
Empieza por aquí: adónde va de verdad el dinero de un protector
Coge un protector transparente liso de 9H para un teléfono de 6,1 pulgadas, pedido a 500 piezas por modelo, vidrio de alto contenido en alúmina, temple químico de 2 horas, pegamento 180AB. Esta es la estructura de costes con la que trabajamos, en dólares estadounidenses por pieza:
| Línea de coste | Por pieza | Proporción |
|---|---|---|
| Vidrio en bruto | $0.18 | 18% |
| Corte CNC + rectificado de bordes | $0.08 | 8% |
| Temple químico | $0.10 | 10% |
| Recubrimiento oleófobo | $0.06 | 6% |
| Pegamento AB (180AB) | $0.12 | 12% |
| Envase + accesorios | $0.12 | 12% |
| Mano de obra + gastos generales | $0.15 | 15% |
| Control de calidad + pruebas | $0.05 | 5% |
| Margen del proveedor | $0.14 | 14% |
| Total | $1.00 | 100% |
Hay dos cosas que conviene notar antes de acercarnos a ninguna máquina de corte.
Primera: de esas nueve líneas, solo dos se mueven cuando cambia el tamaño del teléfono —el vidrio en bruto y el corte—, porque el cabezal de corte recorre el contorno, y un contorno de 6,9 pulgadas es más largo que uno de 4,7. El temple, el recubrimiento, el pegamento, el envase, la mano de obra, el control de calidad y el margen son constantes por pieza. Una pantalla grande no necesita pegamento más grueso, un baño más largo ni una caja más vistosa.
Segunda: a 500 piezas, un dólar. A 5.000 piezas, esa misma pieza se queda más cerca de ochenta y cinco céntimos, porque el trabajo fijo se reparte entre diez veces el volumen. A 200 piezas sube por encima del dólar treinta. Del producto no ha cambiado nada. Lo que ha cambiado es el pedido.
Esa distancia —entre "lo que es la pieza" y "lo que es el pedido"— es el tema entero de este artículo.
La plancha: tu precio empieza siendo un rectángulo de 1000 × 1500 mm
El vidrio no llega en forma de piezas de teléfono. Llega en planchas de vidrio, y la plancha es la verdadera unidad de producción, del mismo modo que un periódico impreso no está hecho de párrafos sino de pliegos de imprenta.
Para la aritmética que viene usaré una plancha de 1000 × 1500 mm de vidrio de alto contenido en alúmina de 0.33 mm, que es el tamaño de stock del que cortan la mayoría de los talleres de protectores de Shenzhen y Dongguan. Si tu proveedor compra 1200 × 1800 o 1250 × 1650, los números se mueven un poco. La forma del problema no.
Ahora la pieza. Un protector para un teléfono de 6,9 pulgadas mide aproximadamente 158 × 74 mm. Una pieza de 6,1 pulgadas ronda los 143 × 68 mm. Un modelo antiguo de 4,7 pulgadas está en unos 132 × 60 mm. Anídalos como lo hace de verdad una sala de corte —10 mm de margen de plancha por cada lado, 4 mm entre piezas para que el trazado y el rectificado de bordes tengan sitio— y cuenta:
| Clase de modelo | Tamaño de pieza | Piezas por plancha | Superficie de plancha usada | Superficie de plancha por pieza | Longitud del contorno |
|---|---|---|---|---|---|
| Buque insignia de 6,9 pulgadas | 158 × 74 mm | 114 | 88.9% | 13,158 mm² | 464 mm |
| Gama media de 6,1 pulgadas | 143 × 68 mm | 120 | 77.8% | 12,500 mm² | 422 mm |
| Legado de 4,7 pulgadas | 132 × 60 mm | 161 | 85.0% | 9,317 mm² | 384 mm |
Una plancha, tres tamaños: el despiece de 6,1 pulgadas da 120 piezas, el de 6,9 da 114, y el modelo más vendido no es el mejor aprovechado.
Lee esa tabla dos veces, porque la tercera columna castiga la suposición obvia.
La pieza de 4,7 pulgadas saca 161 unidades de una plancha, frente a las 114 del buque insignia. Ese es el resultado intuitivo: pieza más pequeña, más unidades por plancha, menos vidrio por unidad —9,317 mm² frente a 13,158 mm², o sea aproximadamente un 29% menos de material. Al precio del vidrio que eso implica, unos $14.40 por metro cuadrado, una plancha completa cuesta alrededor de $21.60, y el modelo de legado consume de verdad menos.
Y ahora el resultado que nadie espera: la pieza de gama media de 6,1 pulgadas es la que peor empaquetada sale de las tres. Deja un 77.8% de la plancha aprovechado, frente al 88.9% del buque insignia. Seis columnas por veinte filas con un paso de 147 mm hacen algo feo en el borde de la plancha: la tira sobrante es demasiado estrecha para otra columna, así que acaba en el estante de recortes. La pieza mayor, de 158 mm, en seis columnas por diecinueve filas, resulta cerrar en el borde con bastante menos desperdicio.
Así que "teléfono más pequeño, vidrio más barato" es verdad, y "el modelo popular es el que peor se empaqueta" también es verdad, y juntas explican algo que a los compradores les saca de quicio: es el trazado, no la superficie, lo que decide el rendimiento. Dos modelos con diagonales de pantalla casi idénticas pueden sentarse sobre economías de plancha completamente distintas porque uno es 1.5 mm más ancho y el número de columnas baja de siete a seis.
El estante de recortes
Recorre la sala de corte y lo verás: un estante contra la pared, con tiras y placas y números de modelo garabateados con rotulador. Ese estante es dinero que ya se ha pagado. Alguien compró esos metros cuadrados y no los convirtió en producto.
Pensarías que la solución es obvia: cortar el siguiente modelo de los restos. A veces se puede. Pero un recorte de protector solo se puede reutilizar si se alinean tres condiciones —el mismo grosor (una tira de 0.33 mm no puede convertirse en una pieza de 0.5 mm), el mismo lote de temple, y un trazado que entre en las dimensiones reales de la tira. Una tira con tamaño de iPhone suele medir entre 40 y 60 mm de ancho en el borde, que es más estrecho que cualquier protector moderno. Así que en la práctica buena parte de ese estante acaba siendo desperdicio, y el desperdicio se repercute en cada pedido que lo generó.
Por eso "solo añádeme 50 piezas" no es una petición gratuita. Cincuenta piezas extra en una plancha ya abierta cuestan casi nada. Cincuenta piezas extra después de que la plancha se haya cortado, templado, laminado y embalado son un hueco de producción nuevo —trazado nuevo, cesta nueva, tanda de laminación nueva— y esas preparaciones se cobran a la cantidad sobre la que se ejecuten, sea cual sea.
El baño: el temple químico va por lotes, no por piezas
El vidrio no se convierte en "9H" porque le imprimas una etiqueta. La pieza se mete en un baño de temple de nitrato de potasio fundido a 380–450 °C, donde los iones de potasio intercambian su sitio con los iones de sodio, más pequeños, de la capa superficial. Cambiar un ion pequeño por uno más grande mete la superficie en compresión. Esa piel comprimida es lo que resiste el arañazo y lo que mantiene la pieza entera cuando se rompe. El proceso se llama intercambio iónico, y es un baño, lo cual significa que tiene una carga, una duración y una temperatura —y no puedes hacerlo funcionar para una sola pieza.
La duración es un menú, y es el paso en el que más se ahorra de toda la industria:
| Tiempo en el baño | Qué compras | Dónde se ve normalmente |
|---|---|---|
| 0.5 hora | Malo. Se desconcha en el borde, estalla con fuerza | Vidrio de presupuesto mínimo a $0.20–0.40 al por mayor |
| 1 hora | Aceptable. Mejora la resistencia del borde, sigue siendo frágil | Gama de entrada |
| 2 horas | Bueno. 3–5 caídas desde la altura de la cintura | El mínimo que llamaríamos vendible |
| 4 horas | Excelente. La capa de compresión más profunda | Líneas premium |
La diferencia de coste de fabricación entre una pieza de media hora y una de cuatro horas es de $0.15–0.30. En un protector de $1.00. Esa es toda la razón por la que existe el palé barato, y es también por lo que dos proveedores pueden presupuestar "9H" con cuarenta céntimos de diferencia sin que ninguno mienta sobre la etiqueta.
Y ahora el problema del lote. Las piezas entran en el baño en soportes, y un soporte aguanta unos cientos de piezas —realistamente, en algún punto entre doscientas y cuatrocientas, según el tamaño de la pieza y del bastidor. No arrancas un baño para noventa piezas. O esperas a que el soporte se llene, o lo haces a medio gas y el gas, el tiempo y la supervisión del baño se reparten entre menos piezas.
Con los números que manejamos: el temple está presupuestado a $0.10 por pieza con una carga de soporte de 300 piezas. Pide 200 y el coste efectivo de temple por pieza se queda en $0.15 —una inflación del 50% en esa línea, por nada más exótico que una cesta a medio llenar.
Y luego el grosor. Una pieza de 0.33 mm y una de 0.5 mm necesitan tiempos de baño distintos para alcanzar una compresión superficial comparable, y no pueden compartir soporte. Así que un catálogo que va saltando entre grosores no hace funcionar una línea de producción: hace funcionar varias, cada una con su propia carga mínima. Los compradores que mezclan 0.33 y 0.5 en cantidades pequeñas dentro del mismo pedido están, sin proponérselo, comprando dos pedidos pequeños.
La placa: pantallas, programas y útiles se preparan por modelo
Casi todos los protectores de cobertura total llevan un borde negro impreso, porque la tinta tapa el canto del adhesivo y hace que la pieza parezca acabada de fábrica sobre una pantalla redondeada. Ese borde no lo imprime una impresora que conoce tu teléfono. Lo imprime una pantalla de serigrafía preparada para un modelo. Un modelo, una pantalla.
Alrededor de eso, un modelo necesita:
un programa de corte para su contorno exacto, incluido el recorte de la cámara y cualquier ranura de altavoz;
un útil de alineación, si la pieza se vende con marco de instalación —y en el caso de las piezas curvas de cobertura total, se vende con él—;
una pantalla de serigrafía para el borde, más la preparación de registro para cuadrarlo;
un ajuste de laminación en la línea de encolado para las dimensiones de ese modelo.
Nada de esto es exótico, y nada de esto es caro una vez amortizado. Todo ello ocurre una vez por modelo y por tirada, lo que significa que se cobra a la tirada por pequeña que sea. Presupuesta el conjunto completo en algún punto entre $80 y $200 según el modelo y según si hay que quemar una pantalla nueva; para la aritmética pongamos $120 en el medio:
| Cantidad de pedido para un modelo | Preparación por pieza |
|---|---|
| 200 pcs | $0.600 |
| 300 pcs | $0.400 |
| 500 pcs | $0.240 |
| 1,000 pcs | $0.120 |
| 2,000 pcs | $0.060 |
| 5,000 pcs | $0.024 |
Ahí está. El mismo protector físico, el mismo baño, el mismo pegamento —y cincuenta y ocho céntimos de diferencia por pieza entre una tirada de 200 y una de 5.000. Ese único número es más grande que todo el coste de material del producto.
Lo cual nos devuelve al modelo de 4,7 pulgadas de Mette. Su presupuesto no era alto porque el teléfono sea viejo, ni porque alguien estuviera castigándola. Era alto porque ese modelo estaba al final de una tirada mensual con 300 piezas encima, y 300 piezas cargan con la misma pantalla de serigrafía, el mismo programa de corte y el mismo útil que una tirada de buque insignia de 5.000.
La línea de encolado: una calidad por tirada, y el 380AB es otro animal
La última restricción de lote está en la estación de laminación. El pegamento AB que une el vidrio a la pantalla viene en calidades, y la calidad se elige según lo curvada que sea la pantalla de destino:
| Calidad | Ideal para | Riesgo de borde blanco |
|---|---|---|
| 110AB | Pantallas perfectamente planas | Alto |
| 120AB | La mayoría de pantallas planas | Moderado |
| 180AB | Pantallas planas de clase iPhone — nuestro estándar | Bajo |
| 280AB | Pantallas curvas (clase Galaxy) | Muy bajo |
| 380AB | Protectores curvos de cobertura total | Ninguno — pero la instalación se vuelve quisquillosa |
Cada una de esas es una preparación de laminación distinta: rollo de adhesivo distinto, presión y velocidad distintas, comprobación de curado distinta. Cambiar de calidad a mitad de tirada significa parar la línea, y una parada de línea tiene un suelo de coste —así que una fábrica prefiere con mucho hacer 400 piezas de una sola calidad que 200 piezas de dos.
Aquí es también donde mueren de verdad muchas preguntas del tipo "por qué este modelo es más caro". Una pieza de cobertura total con 380AB para una pantalla muy curva cuesta genuinamente más de fabricar: el pegamento está un escalón o dos por encima en la escala, la pieza normalmente necesita un marco de alineación en la caja, y el porcentaje de rechazo durante la laminación es mayor porque una pieza curva es más difícil de prensar plana sin atrapar aire. Eso no es margen. Eso es física con malas pulgas. Y, de paso, es una buena prueba para tu proveedor: quien te diga que una pieza de 180AB para pantalla plana y una de 380AB curva deberían costar lo mismo, o no tiene línea de laminación o no te está contando algo.
Las tres restricciones, juntas
Déjame hacer bien la comparación real de Mette. Dos piezas de clase 6,1 pulgadas, idénticas en todo lo físico —el mismo grosor, el mismo temple de 2 horas, el mismo 180AB, la misma caja:
Pieza A, buque insignia actual: 5.000 piezas. Material $0.18, corte $0.08, todo lo demás según la tabla, preparación $0.024 por pieza. Aterriza en $1.02.Pieza B, el modelo de legado, 300 piezas. El mismo material y el mismo corte. El mismo baño, el mismo recubrimiento, el mismo pegamento, la misma caja. Preparación $0.400 por pieza, temple efectivamente $0.10 (la tirada simplemente llena un soporte). Aterriza en $1.40.Cuarenta céntimos. Treinta y nueve por ciento. Por un protector que es, físicamente, el mismo objeto con otro contorno. No ha pasado nada sospechoso. Un programa de corte, una pantalla de serigrafía y un útil se dividieron entre 300 en lugar de entre 5.000.
Y ahora la advertencia honesta, porque a mí me gustaría recibirla de un proveedor: el 39% es lo que explican la física más el volumen pequeño. Si te presupuestan dos veces y media el precio de un modelo de gama media por un teléfono antiguo a una cantidad razonable, el relato de la preparación se ha terminado y estás mirando margen, un recargo de distribuidor que se cuela por la puerta de atrás, o una empresa comercial que tiene que comprarle la pieza a otro antes de poder vendértela a ti. La aritmética de este artículo tiene un techo. Pide el trazado y averiguarás rápido dónde está ese techo.
La aritmética de un pedido trimestral real
El problema de Mette no era un modelo. Eran seis modelos de legado a 300 piezas cada uno, repartidos a lo largo de un trimestre: 1,800 piezas en total. Hay dos maneras de cursar ese pedido, y la diferencia merece un repaso, porque es donde la mayoría de los distribuidores pierde dinero sin darse cuenta:
| Línea | Seis pedidos separados | Un pedido consolidado |
|---|---|---|
| Preparación por modelo (pantalla, programa, útil) | $720 | $720 |
| Sesiones de producción (planificación, cambio de línea, lote de control de calidad) | $300 | $50 |
| Flete a Europa | $780 | $260 |
| Total | $1,800 | $1,030 |
| Por pieza | $1.00 | $0.57 |
Esta tabla dice dos cosas y se niega a decir una.
Dice que la preparación por modelo no desaparece. Seis modelos necesitan seis pantallas de serigrafía, seis programas de corte y seis útiles, y los $0.40 por pieza que eso representa son idénticos en las dos columnas. Ese es el precio real de la amplitud de catálogo, y ninguna cantidad de pedidos ingeniosos lo elimina —la única forma de reducirlo es tener menos modelos, pero más profundos.
Dice que el resto se reduce más de la mitad: $0.43 por pieza, $770 en el trimestre, la diferencia entre una cola larga que se paga sola y una cola larga que dejas de almacenar sin decirlo. Fíjate en dónde está el dinero: en el flete, no en la fábrica. Seis cartones pequeños de express cuestan aproximadamente el triple que un palé consolidado, y eso aterriza en tu coste final, no en la factura con la que comparas presupuestos.
Lo que se niega a decir es que la consolidación abarate el vidrio. No lo hace. Si un proveedor te promete que combinar pedidos reduce a la mitad tu coste unitario, o ha contado las preparaciones dos veces o está a punto de devolver la diferencia a algún sitio donde no vas a mirar en seis meses.
Una última pieza de la aritmética de la plancha, para dar escala. Recuerda que el trazado de gama media de 6,1 pulgadas solo usa el 77.8% de su plancha. Ese 22.2% son 0.33 metros cuadrados de vidrio por plancha —unos $4.80 al precio de material que venimos usando. A lo largo de un pedido de 1,800 piezas eso son quince planchas, aproximadamente $72, o cuatro céntimos por pieza. Lo cual significa que el desperdicio es una molestia de nivel de fábrica, no una palanca que puedas accionar. También explica por qué a una fábrica le importa cómo mezclas los modelos: tus seis modelos en un pedido quizá desperdicien un poco menos de vidrio que tus seis modelos en seis pedidos, pero la razón por la que insistimos en la consolidación son las sesiones y el flete, y prefiero que lo sepas a que te creas un número más bonito.
El mes de lanzamiento es el mes más caro
Hay una situación más en la que el coste por modelo se dispara, y si compras alrededor de lanzamientos de teléfonos, la has sentido sin saber ponerle nombre: las primeras cuatro a seis semanas de un móvil nuevo.
Un modelo recién salido necesita su utillaje antes de que nadie tenga volumen con el que amortizarlo. El programa de corte hay que construirlo a partir de planos de panel que llegan tarde, la pantalla de serigrafía hay que quemarla con las dimensiones de borde correctas para un teléfono que todavía no ha sostenido nadie, y hay que producir un útil de alineación para una forma que aún se está confirmando. Todo eso ocurre a cuenta del riesgo: la fábrica lo paga entero mientras la única cantidad disponible para repartirlo es la que resulte ser el pedido de lanzamiento.
Y luego la propia tirada de lanzamiento es más difícil que la tirada en régimen estable. Los contornos nuevos generan más rechazos, sobre todo en piezas curvas de cobertura total, donde los primeros ajustes de laminación se encuentran por prueba y error. Un porcentaje de rechazo del 3% convierte una pieza de $1.20 en $1.24. Un porcentaje del 8% —normal durante el ajuste— la convierte en $1.30. Nadie está subiendo nada de precio; la línea simplemente está aprendiendo un teléfono.
Tres consecuencias prácticas. Primera: si vendes alrededor de lanzamientos, reserva tu hueco antes de que anuncien el teléfono y no después de los primeros vídeos de unboxing, porque los talleres que reservan pronto cabalgan el coste de ajuste hacia abajo mientras los que piden tarde pagan por una línea que ya está caliente pero se ha quedado sin hueco en la semana. Segunda: pide el modelo nuevo con su familia —el mismo grosor, la misma duración de temple, la misma calidad de pegamento que los modelos que ya trabajas— para que llene soportes y sesiones de laminación que de todos modos estabas pagando, en lugar de crear una tirada especial de 200 piezas. Tercera: no fabricar útiles a la desesperada para un modelo muerto en el mes de lanzamiento; el utillaje nuevo compite con el de lanzamiento por los mismos utillajes y pantallas, y esa cola es exactamente donde los plazos de entrega van a morir.
Cómo comprar pensando en la plancha
Todo lo anterior se convierte en ocho hábitos. Ninguno exige que tu proveedor sea generoso; simplemente te impiden pagar preparaciones que no necesitabas.
1. Pide por familia, no por modelo. La palanca más grande con diferencia. Los modelos que comparten grosor, duración de temple y calidad de pegamento pueden llenar un soporte, un hueco de baño y una tanda de laminación. Si tu pedido de iPhone 18 también lleva la familia del 17 y del 16, y todos son 0.33 mm / 2 horas / 180AB, la cesta se llena sola y cada modelo de ese pedido hereda la parte de preparación de una tirada grande. La mayoría de los compradores manda tres pedidos pequeños separados a lo largo de tres semanas y paga tres veces por el mismo trabajo.2. Un solo grosor por pedido. No cueles piezas de 0.5 mm en un pedido de 0.33 mm para llegar a un total. No has combinado nada; has creado una segunda tirada y la has escondido dentro del primer envío.3. Una sola calidad de pegamento por pedido. La misma lógica, otra estación. El 180AB para tu línea de iPhone y el 280AB para tu línea de Galaxy pertenecen a dos pedidos —o a un pedido que tu proveedor pueda programar como dos tiradas limpias, lo cual está bien si los dos sabéis que eso es lo que está pasando.4. Dale a la cola larga su propio hueco. En vez de ir dosificando modelos viejos a 100 piezas al mes, agrópalos. Una "tirada de legado" trimestral de 1,200 piezas repartidas entre nueve modelos muertos carga con nueve preparaciones, sí —pero con una ventana de planificación, un día de baño y una sesión de laminación. Hecho cada mes, ese mismo volumen paga doce veces por la coordinación. Así es exactamente como un catálogo esbelto se mantiene esbelto sin abandonar los modelos que pagan el alquiler.5. Llena la plancha, no la cesta. Si tu proveedor te enseña que una pieza de 6,1 pulgadas rinde 120 por plancha y una de 4,7 rinde 161, ya sabes qué modelos son baratos de añadir y cuáles tiran el trazado por un precipicio. Una diferencia de 1.5 mm de ancho te puede costar una columna entera. Cuando estés eligiendo qué modelo viejo almacenar una última vez, pregunta cuáles comparten familia de trazado con tus SKU de volumen.6. Pide el trazado. Una sala de corte que hace funcionar una línea de producción real puede enseñarte el diagrama de anidamiento de tu modelo. Les lleva dos minutos y acaba con la discusión. Un proveedor que no es capaz de producirlo es un revendedor, y deberías tenerlo en cuenta en el precio.7. Ajusta tu pedido a una tirada, no a tu nivel de stock. Pregunta cuándo está programada la siguiente tirada de ese grosor y esa calidad. Si tu proveedor trabaja vidrio plano 180AB todos los martes, un pedido del martes se une a un soporte lleno y un pedido del miércoles espera al siguiente. Es la misma lógica de plazos que hay detrás de nuestra nota de septiembre sobre por qué se deslizan los calendarios de pedido, y se aplica todo el año.8. Deja que tu cantidad mínima de pedido sea un número mixto. Un mínimo por modelo tiene la forma equivocada para este negocio. Lo que quieres es un mínimo por pedido —digamos 300 piezas— que puedas repartir libremente entre modelos, colores y niveles, con el entendimiento de que repartir tiene consecuencias cuya aritmética ya has visto. Pide la versión mixta y juzga el precio por modelo contra la lógica de la tirada, no contra un precio de tarifa plano.
La forma barata de comprar: un lote multimodelo en lugar de seis pedidos pequeños.
Cómo distinguir una cantidad mínima real de una conveniente
La cantidad mínima de pedido es un número de física la mitad de las veces y una herramienta de ventas la otra mitad. Así interrogaría yo a un proveedor nuevo, y esto es lo que esperaría oír si es sincero conmigo.
Pide el trazado de anidamiento de tu modelo. Respuesta directa: un diagrama en menos de un día, con el número de columnas a la vista. Respuesta floja: "para ese tamaño siempre hacemos 500 de mínimo".Pregunta qué duración de temple es la estándar. Respuesta directa: un número de horas, normalmente dos, a veces cuatro para una línea premium —y te dirán cuál. Respuesta floja: "9H, por supuesto". La dureza en un protector de pantalla es en su mayor parte taquigrafía de marketing; la duración del baño es lo que aparece en una prueba de caída.Pregunta qué calidad de pegamento AB lleva la pieza. Respuesta directa: 110, 120, 180, 280 o 380, emparejada con la curvatura de la pantalla. Respuesta floja: "pegamento fuerte". Si la respuesta es 110AB para una pieza de iPhone de cobertura total, has encontrado tu reclamación por borde blanco antes de que ocurra.Mide veinte piezas del mismo modelo. Deberían coincidir entre sí con una tolerancia de unos 0.1 mm. Un lote que se desvía medio milímetro es un lote cortado con un útil desgastado, y aparecerá como reclamaciones de instalación, no como un problema de precio.Mira el borde bajo una luz. Un borde rectificado y pulido refleja como una línea continua. Un borde en bruto o desconchado centellea. El borde es también donde el temple aguantó o no aguantó —los desconchones de borde durante la manipulación son la señal más barata que vas a recibir nunca sobre la disciplina de baño de un proveedor.Pide un modelo común y un modelo raro a la misma cantidad. La proporción de precios debería quedarse cerca de la proporción de superficie de plancha más un término de preparación modesto. Si un modelo raro a la misma cantidad cuesta 2.5× uno común, has salido de la fabricación y has entrado en la negociación.Pregunta qué pasa con el recorte. No es una pregunta trampa —la versión honesta es "parte se reutiliza dentro de la misma familia de grosor, la mayoría acaba como desperdicio, y el desperdicio es la razón por la que los modelos de tira cuestan lo que cuestan". Un proveedor que nunca ha pensado en ello no tiene máquina de corte.Una más, y es la que me quedaría: pregunta qué haría bajar el precio. Los buenos proveedores contestan con cantidades y agrupaciones —"si te llevas estos tres modelos juntos", "si pasas a dos tiradas por trimestre". Los proveedores flojos contestan con promesas vagas sobre la fidelidad. En esta industria el descuento está casi siempre sentado en el calendario, esperando a que alguien reorganice un pedido a su alrededor.
De qué está hecha normalmente una oferta un 30% más barata
Todo este razonamiento parte de que dos presupuestos describen el mismo producto. A menudo no es así, y el comprador solo lo averigua cuando llegan las devoluciones. Cuando un presupuesto llega un tercio por debajo de todos los demás, la diferencia tiene que vivir en algún sitio, y en esta industria suele vivir en seis:
Nada de esto significa que el presupuesto barato esté mal. Si tu mercado vende vidrio al público a €1.50 y el cliente final cambia de teléfono cada ocho meses, un baño de 0.5 horas y 110AB pueden ser precisamente el producto adecuado para esa estantería minorista —siempre que lo hayas elegido a propósito, y siempre que tu cliente minorista entienda por qué su compra de €1.50 se comporta como una compra de €1.50. Lo que no puedes hacer es comprar la especificación barata y venderla con promesas premium. Ese negocio fracasa en el mostrador de devoluciones, todas las veces, y cuesta más que el 30% que te ahorraste.
Así que cuando los presupuestos diverjan mucho, no negocies el precio primero. Saca seis números de cada proveedor —grosor, duración de baño, calidad de pegamento, recubrimiento, contenido del kit, porcentaje de muestreo—, pide veinte piezas a los dos, instálalas el mismo día en el mismo teléfono y compara. El presupuesto que sobreviva a esa comparación es el que merece la pena discutir.
Cómo se ve esto en la estantería minorista
La misma aritmética aparece en el otro extremo de la cadena, y explica una discusión que tus clientes minoristas tienen cada semana.
Un taller que almacena vidrio para doce modelos actuales y ocho de legado lleva aproximadamente veinte tiradas pequeñas de preparación metidas en su coste, aunque nunca vea ese número escrito en ningún sitio. Por eso el protector de un móvil de cinco años le cuesta al taller más por pieza que el del buque insignia de este año, y por eso parece un abuso cuando un cliente final con un teléfono viejo compara precios. No es un abuso. Es un pedido pequeño detrás de otro pedido pequeño.
Dos consecuencias prácticas para cualquiera que venda a talleres:
Vende un rango de cobertura, no un menú de modelos. Los talleres que ganan dinero con el vidrio no almacenan dos piezas de todo. Almacenan un bloque profundo de los modelos que entran por la puerta —más o menos los quince móviles más vendidos de su propio mercado— más una cola larga y fina de modelos de legado con el coste de preparación entendido en el precio. La cobertura gana a la completitud, y es la misma lección que el lado de las fundas del negocio aprendió este mes.Empaqueta juntos los modelos de bajo volumen con una funda. Un protector de modelo de nicho vendido solo carga todo el coste de preparación sobre un único artículo. Vendido con la funda a juego, ese mismo espacio de estantería carga dos artículos y el cliente se va con una combinación que funciona en lugar de con una lámina de vidrio suelta. Nuestro manual de packs cubre la mecánica si quieres la versión con las tablas de márgenes.Vigila qué estás descontando en realidad. Si una cuenta minorista te exige un 20% de descuento en un protector de modelo de legado, puede que estés regalando toda la parte de preparación de un pedido de 300 unidades —lo cual está bien si has decidido pagarlo como coste de servicio, y es ruinoso si no lo has decidido. Sabe de qué línea sale el descuento. Ahora ya puedes ponerle nombre.Qué hacemos nosotros con la plancha
Llevamos cortando, templando y embalando vidrio desde 2012, y la razón por la que nuestros presupuestos tienen el aspecto que tienen es exactamente la aritmética de este artículo.
La cantidad mínima de pedido por pedido arranca en 300 piezas, y es un número por pedido, no por modelo —repártelo entre modelos, colores y niveles como necesite tu mercado, y te diremos con honestidad qué reparto mantiene eficiente la tirada y cómo se mueve el precio si lo fuerzas. Cuando varios compradores trabajan los mismos modelos de legado, los agrupamos en tiradas compartidas para que cada uno pague una parte de preparación de tirada grande por una cantidad de tirada pequeña; eso es lo más útil que puede hacer un proveedor al por mayor por la cola larga de un distribuidor, y es por lo que preguntamos qué más hay en tu lista en lugar de presupuestar el único modelo de tu correo.
Cada pieza que enviamos es vidrio de alto contenido en alúmina, 18–22% Al₂O₃ —60–70% de supervivencia a caídas desde la altura de la cintura frente a 30–40% para el vidrio de alúmina media—, y te enviamos la especificación de óxido de aluminio en lugar de la palabra "9H". El temple va a dos horas mínimo, cuatro para las líneas premium. El pegamento AB se empareja con la curvatura de tu pantalla: 180AB como estándar para iPhone, 280AB para pantallas curvas de clase Galaxy, 380AB para piezas curvas de cobertura total con marco de alineación en la caja.
Si quieres un presupuesto que puedas desmontar —con el trazado, el tiempo de baño y la calidad de pegamento adjuntos—, mándanos la lista de modelos que de verdad estás intentando vender, incluidos los incómodos. Esos son los interesantes.
We Accessory — fundas y vidrio templado al por mayor desde 2012. Shenzhen, 2F, Block A2, Nanchang Industrial Area, Xixiang Town, Bao'an District. WhatsApp +86-15919800304 · [email protected] · weaccessory.comProductos relacionados
Vidrio templado con privacidad 360° para iPhone 18 Pro — privacidad en 4 direcciones, cobertura total
Vidrio templado 9H de cobertura total para iPhone 18 Pro — la línea de cada día, 180AB
Vidrio templado antibluz azul para iPhone 18 Pro — la primera elección en los países nórdicos
Vidrio templado 300C de borde 3D sin bordes — curvo de cobertura total, 380AB
Protector de pantalla de vidrio templado al por mayor — la gama completa
Para seguir leyendo
Por qué tu vidrio templado coge bordes blancos: la cuestión del grosor del pegamento AB
Vidrio templado al por mayor: quién lo compra por miles y por qué rara vez son minoristas
El recubrimiento que nadie ve: por qué un protector de pantalla se siente distinto a los tres meses
El manual de packs de funda y protector de pantalla al por mayor
La funda de €0.60 y la funda de €1.80: adónde va de verdad la diferencia
Share:


Por Qué Elegir We Accessory
12+
Años de Experiencia
2000+
Productos
50+
Países
OEM
Servicio
2-4
Días
Profesional de Mayorista Accesorios Móviles
We Accessory es un confianza mayorista accesorios móviles desde 2012. Estamos especializados en fundas móviles, protector de pantalla de cristal templado, cables USB, cargadores y más, sirviendo a clientes en más de 50 países.
Preguntas Frecuentes
¿Dónde se encuentra We Accessory?
Estamos ubicados en Shenzhen
¿Qué productos ofrecen?
Fundas móviles, cristal templado, cables USB, cargadores y más.
¿Ofrecen servicios OEM/ODM?
Sí, personalización completa con su logotipo, empaque y diseños.
¿Cuál es el plazo de envío?
Stock: 2-4 días hábiles. Personalizado: 5-7 días más envío.
We Accessory (WeAccessory.com)
Dirección:2F, bloque A2, área industrial de Nanchang, ciudad de Xixiang, districto de Bao'an, Shenzhen
Tel: +86-755-36818832
Móvil/WhatsApp: +86-15919800304
Email: [email protected]
Microsoft Teams: william.shaw186
Etiquetas de productos
Envíenos una consulta
Pls nos entra en contacto con si cualquier interés, nosotros contestará a su investigación cuanto antes